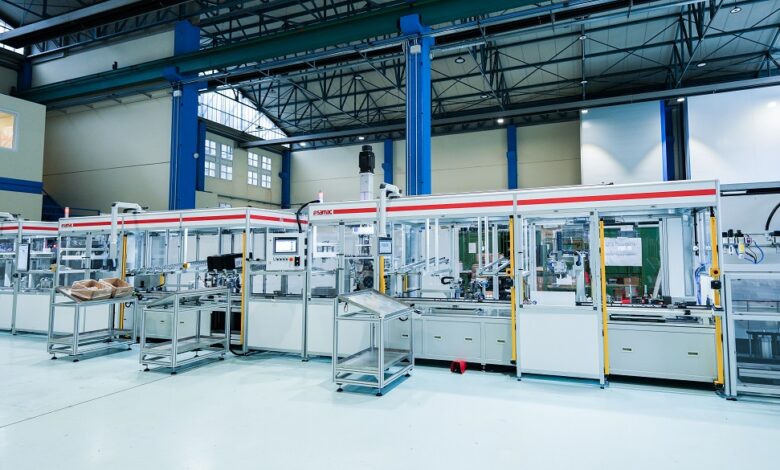
SAMAC ha realizzato per un cliente automotive una linea di assemblaggio per connettori ad alto voltaggio, basata sulla saldatura a ultrasuoni tra cavi in rame e alluminio e terminali in rame. Il progetto, sviluppato con le unità di saldatura Telsonic, ha richiesto la presenza di due saldatrici dedicate e una gestione di precisione della manipolazione del cavo entro tolleranze dimensionali, meccaniche ed elettriche stringenti.
Un’esigenza di processo diventa un’opportunità di crescita: è questa, in sintesi, la storia che SAMAC racconta attraverso la realizzazione di una linea di assemblaggio per connettori ad alto voltaggio nel settore automotive. Un sistema nato dalla fiducia di un nuovo cliente, costruito intorno alla saldatura a ultrasuoni applicata ai metalli, una nuova tecnologia di automazione introdotta come parte del progetto, e che oggi si è trasformata in un asset strategico per affrontare nuovi mercati.
SAMAC progetta e costruisce sistemi di assemblaggio e collaudo su misura da oltre cinquant’anni, con una vocazione fortemente orientata al custom. Ogni linea, infatti, è pensata per rispondere a esigenze specifiche, e ogni progetto diventa un’occasione per sviluppare soluzioni che nel tempo entrano a far parte di un patrimonio tecnico trasferibile. Il progetto nasce nell’ambito della mobilità elettrica e ibrida, uno dei fronti più esigenti dell’industria automotive contemporanea: un nuovo progetto produttivo e sfidante, che richiedeva nuove automazioni introdotte per l’occasione e la necessità di un partner capace di accompagnarlo in quella che Alice Spranzi, Marketing Manager & Sales di SAMAC, definisce “una nuova challenge produttiva”. Il rapporto con il cliente finale, una volta instaurato, ha mostrato solide fondamenta: “La partnership sta continuando con la realizzazione di altri due nuovi impianti. Il primo era semiautomatico, mentre i secondi che stiamo costruendo per loro sono invece completamente automatizzati, a prova della soddisfazione da parte del cliente”, prosegue Spranzi.
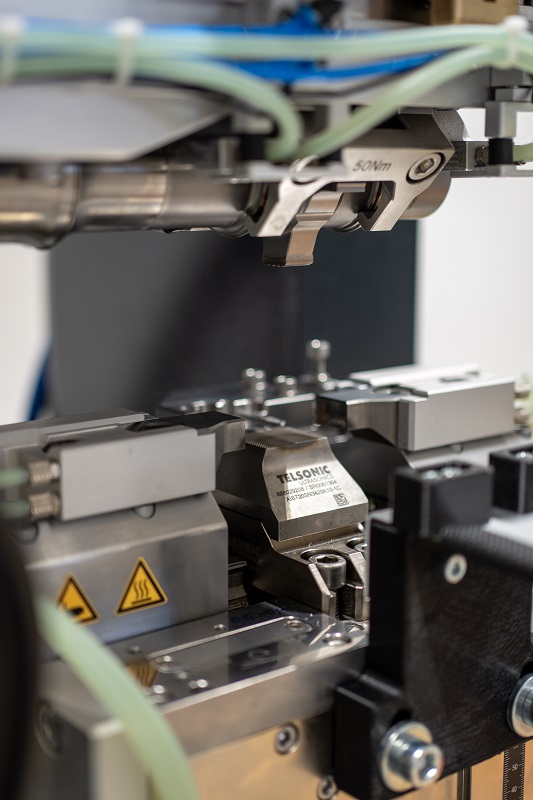
con al cuore il processo di saldatura ultrasonica tra
cavi e terminali metallici in rame.
La saldatura a ultrasuoni entra in scena
La scelta di Telsonic come fornitore delle unità di saldatura è stata una decisione già operata dal cliente finale. Come spiega Stefano Bazzoli, responsabile tecnico del progetto in SAMAC: “Il fornitore dell’unità di saldatura, cioè Telsonic, è stato scelto dal cliente finale, in quanto il processo in sé di saldatura era stato sviluppato prima della realizzazione della linea. In fase prototipale sono stati realizzati dei test di saldatura da parte del nostro cliente con Telsonic, per validare il processo e trovare le giuste caratteristiche e i vari parametri che portavano alla corretta realizzazione della saldatura per questa linea specifica”.
Una scelta obbligata, da cui SAMAC ha saputo però trarre vantaggio. L’azienda aveva già esperienze di saldatura a ultrasuoni, ma circoscritte ai materiali plastici. Questo progetto ha aperto un dominio del tutto nuovo: la saldatura ultrasonica di metalli, e in particolare di cavi. “Inizialmente la scelta è stata imposta, però ne abbiamo poi giovato dal punto di vista del know-how aziendale e della possibilità di nuovi processi che possiamo offrire ai nostri clienti”, sottolinea Bazzoli. Telsonic è oggi un fornitore ufficiale di SAMAC e la collaborazione prosegue sui nuovi impianti in costruzione, con prospettive di ampliamento verso nuovi clienti e applicazioni.
Anatomia di una linea
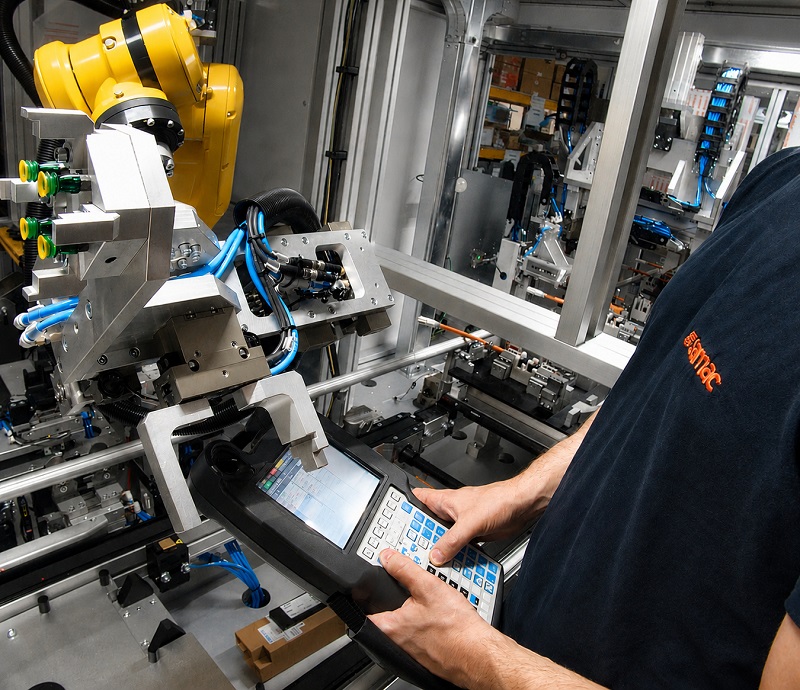
La linea ha come oggetto l’assemblaggio di connettori ad alto voltaggio, con al cuore il processo di saldatura ultrasonica tra cavi – in rame e in alluminio – e terminali metallici in rame. La sequenza produttiva prende avvio con una stazione di carico manuale in cui l’operatore inserisce i pezzi, mentre un sistema automatico ne effettua il controllo dimensionale. Segue una fase di rimozione automatica della guaina plastica che copre l’estremità del cavo destinata alla saldatura. I pallet vengono quindi convogliati verso le stazioni di saldatura.
A questo punto, spiega Bazzoli, “Questa macchina processa cavi sia in rame sia in alluminio. Sono quindi presenti due saldatrici dedicate per andare incontro agli standard qualitativi previsti. Infatti, l’intera architettura di questo processo è stata progettata per assicurare una robusta qualità della saldatura”. Nelle stazioni successive vengono assemblati i sottocomponenti – in parte in automatico, in parte manualmente – fino alla composizione del connettore completo. Il pallet vuoto ricircola poi al di sotto della linea per tornare all’inizio del percorso, una soluzione che ottimizza anche gli spazi nel plant del cliente.
La sfida del cavo
La criticità tecnica più impegnativa del progetto non ha riguardato la saldatura in sé – il cui processo era già stato validato – ma la gestione fisica del cavo lungo la linea. A differenza di un componente rigido che rimane stabile nel proprio posaggio, un cavo ha lunghezza, flessibilità e una tendenza naturale a comportarsi in modo imprevedibile in un flusso automatizzato. “La principale criticità e l’aspetto più sfidante che abbiamo incontrato è stata la gestione e la manipolazione del cavo e il suo corretto posizionamento per effettuare la saldatura nella maniera corretta, all’interno del tempo ciclo della macchina e rispettando tutti i vari parametri e le tolleranze richieste dal cliente”, dichiara Bazzoli.
Le tolleranze erano multiple e stringenti: dimensionali, meccaniche – la saldatura doveva resistere a carichi di trazione specifici – ed elettriche, con requisiti sulla conducibilità del giunto e sulle prestazioni finali del veicolo. Ogni prodotto prevede la saldatura di due cavi, entrambi da processare nel rispetto del tempo ciclo. L’asservimento automatico del terminale in rame, prelevato da un manipolatore e depositato nel posaggio della saldatrice senza intervento manuale, ha aggiunto un ulteriore livello di complessità, gestito con efficacia dall’automazione integrata da SAMAC. Un elemento di rilievo riguarda l’integrazione del modello di saldatrici adottato, ovvero il TT7. Solitamente, infatti, Telsonic fornisce le proprie unità come moduli stand alone per postazioni manuali. SAMAC invece, a detta della stessa Telsonic, è stata tra le primissime realtà a integrare il modello utilizzato su questa linea all’interno di un ciclo automatico completo.
Nuovi settori, nuove possibilità
L’esperienza maturata con la saldatura a ultrasuoni di metalli non rimane confinata all’automotive. “La possibilità di applicare questa tecnologia non solo a materiali plastici, ma anche a materiali metallici apre porte interessanti. Avere una partnership con un player di prima fascia in questa tecnologia sicuramente ci può aprire nuove possibilità”, osserva Alice Spranzi. La tecnologia si presta in particolare al settore medicale e all’elettronica, entrambi in forte espansione. Le specificità del medicale – certificazioni dedicate, requisiti di pulizia particolari, qualificazione software, tempi ciclo sfidanti – ne fanno un mondo distinto. “Poterci vantare di avere partnership consolidate con sviluppatori di tecnologie che sono già da anni in questo settore ci permette di entrare con una reputazione già migliore”, sottolinea Spranzi.
Matilde Bettinazzi, Sales Marketing Assistant di SAMAC, aggiunge la dimensione dell’elettronica: le competenze maturate sui cavi e le soluzioni sviluppate in questo progetto aprono possibilità di dialogo con aziende di quel comparto. “Questa tecnologia, e questa applicazione in particolare, ci stanno dando anche una mano per introdurci a queste nuove opportunità – dice Bettinazzi – È un settore tanto ampio, ma vediamo del potenziale, quindi cercheremo nei prossimi anni di capire bene dove possiamo inserirci”.
Il progetto con Telsonic è, in questo senso, emblematico di un approccio più ampio. “In ogni linea nuova è possibile fare una piccola scoperta che aiuti per quel prodotto, per quel processo. Dopo però la stessa soluzione si può portare avanti anche in altri progetti – riflette Bettinazzi – La scelta aziendale di lavorare esclusivamente su prodotti custom trova qui una delle sue giustificazioni più solide: sappiamo di avere un team capace di proporre idee, di dare valore aggiunto. E, spesso, soprattutto in questi periodi di grande cambiamento, questo valore aggiunto può fare davvero la differenza per le aziende produttive”. La parola d’ordine dunque rimane diversificare. Non come risposta emergenziale, ma come orientamento strutturale di un’azienda che, dopo cinquant’anni di storia, sa che la competitività si costruisce progetto dopo progetto.