
Tre nuovi gradi inserto per lavorare l’acciaio inossidabile
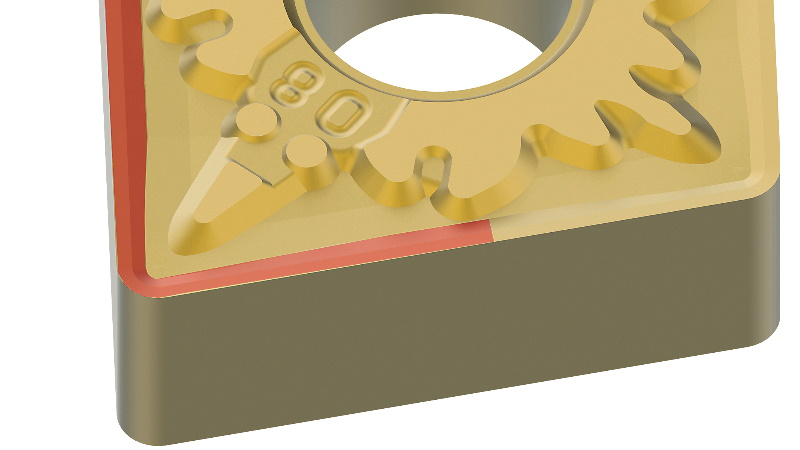
Mitsubishi Materials (tra le aziende espositrici di EMO Hannover) ha sviluppato tre nuovi gradi inserto pensati espressamente per la lavorazione dell’acciaio inossidabile: MC7115 per taglio leggero, MC7125 per lavorazioni generiche e MP7135 per applicazioni di sgrossatura. La gamma di prodotti Mitsubishi Materials è commercializzata nel nostro Paese da MMC Italia.
di Francesca Fiore
Rispetto ad altri acciai e ghise, l’acciaio inossidabile ha una bassa durezza, ma è difficile da lavorare ed è soggetto a incrudimento. A causa di queste caratteristiche, gli inserti per tornitura sono facilmente soggetti a danni del tagliente e scheggiature da incollamento. Inoltre, la deformazione plastica dell’inserto causata dal calore generato rende l’acciaio inossidabile più difficile da tagliare, riducendo la stabilità dell’utensile.
Le proprietà degli acciai inossidabili, come resistenza alla corrosione e al calore, variano notevolmente a seconda della struttura metallurgica e della composizione, e queste piccole differenze possono far apparire il materiale in lavorazione come se fosse completamente diverso.
Per ovviare a tali inconvenienti, Mitsubishi Materials ha combinato tecnologie di rivestimento e substrato in modo da produrre una serie di gradi capaci di lavorare gli acciai inossidabili in maniera ottimale. La caratteristica principale di questi nuovi gradi è lo sviluppo combinato di un nuovo substrato in metallo duro e di uno specifico rivestimento adatti per la finitura, la lavorazione media e la sgrossatura degli acciai inossidabili. Tutto ciò permette di gestire tre aspetti problematici principali, ovvero l’intaglio, le scheggiature causate dall’incollamento del truciolo e la deformazione plastica.
Nuovi strati di rivestimento in TiN, Al203 e TiCN
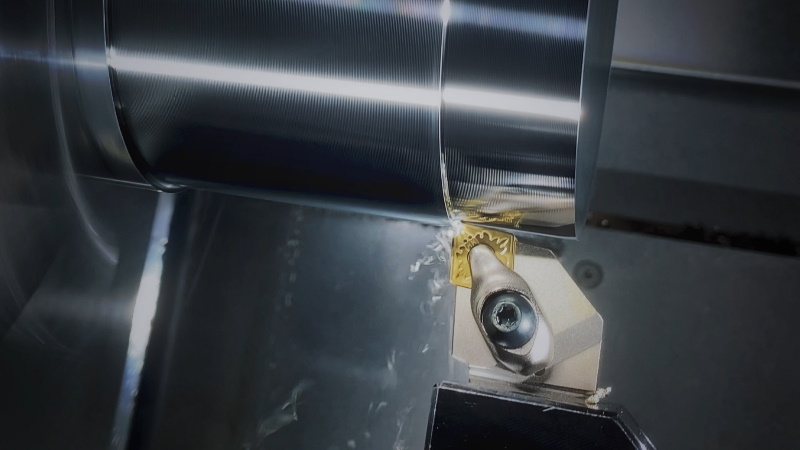
Ogni grado presenta una combinazione unica di strati di rivestimento in TiN, Al203 e TiCN. Tuttavia è la tecnologia brevettata che lega insieme gli strati a rappresentare la vera innovazione, che evita i problemi tipici della lavorazione dell’acciaio inossidabile. Anche i migliori rivestimenti risultano inadeguati se non si legano efficacemente tra loro. I suddetti strati sono denominati Super-TOUGH GRIP (riferito agli strati di rivestimento superiori) e SUB-GRIP (nome che identifica lo strato di base che lo lega al substrato in metallo duro).
Nello strato SUPER-TOUGH-GRIP, la resistenza di adesione dello strato di Al2O3, soggetta a delaminazione a causa dello strato incrudito durante la lavorazione di acciai inossidabili, è stata significativamente migliorata.
Nello strato SUB GRIP, è stata incrementata la forza di adesione tra il substrato in metallo duro e il rivestimento, prevenendo la delaminazione del rivestimento dovuto all’incollamento.
Un vasto assortimento di rompitrucioli
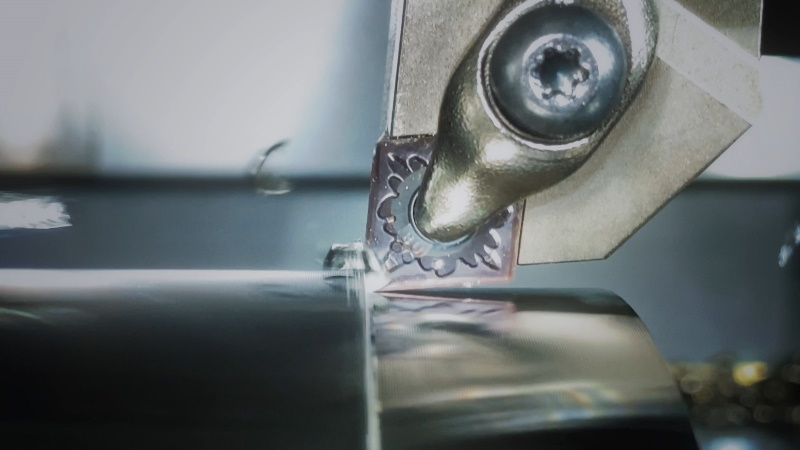
La serie MC/MP7100 è dotata di un’ampia gamma di inserti con angolo di spoglia positivo e negativo. A completare il tutto, è possibile scegliere tra un vasto assortimento di rompitrucioli adatti a ciascuna applicazione. Tale scelta permette sia una lavorazione di finitura con velocità fino a Vc 255 m/min che il taglio pesante e interrotto, combinando il grado MP7135 e il rompitruciolo HM con profondità di taglio fino a 10 mm. I test di taglio hanno evidenziato un sensibile prolungamento della durata dell’utensile nella lavorazione dell’acciaio inossidabile 304L, mentre nei test effettuati sull’acciaio inossidabile 316L la durata effettiva dell’utensile è risultata quasi raddoppiata a velocità di taglio di Vc 150 m/min con una velocità di avanzamento di 0,3 mm/giro a una profondità di taglio di 1,5 mm.