L’applicazione della tecnologia laser alla giunzione dei materiali non è certo una novità, ma grazie all’effetto combinato di diversi fattori (tra cui la maturazione tecnologica, le nuove opportunità applicative e la possibilità di implementare soluzioni di monitoraggio digitale avanzate) sta attraversando una fase di grande espansione. In questo articolo analizziamo alcune significative realizzazioni per saldatura laser con l’obiettivo di fornire spunti di riflessione a chi desidera aumentare la competitività dei propri prodotti grazie a questa tecnologia.
Introdotte ormai trent’anni fa, le saldature laser stanno vivendo una solida fase espansiva su tutti i settori della componentistica industriale. Ponendosi a cavallo fra tecnologie tradizionali, come la saldatura ad arco, e tecnologie di estrema nicchia, come la saldatura a fascio elettronico, la tecnologia laser esprime in sé tutta la capacità di innovazione e competitività del mondo delle giunzioni, sfruttando la convergenza di opportunità e maturazione tecnologica, a cui manca oramai solo la piena consapevolezza dei progettisti per fare il salto finale.
Numerosi sono i fattori che concorrono a questo mutamento di orizzonte:
- Aumento della brillanza delle sorgenti, tramite cui si possono trattare anche materiali alto riflettenti, come leghe di alluminio e di rame e materiali preziosi (oro, argento e platino) anche in configurazione dissimile.
- Diminuzione dei costi delle sorgenti e dei componenti ottici per la manipolazione del fascio, dovuto all’incremento del numero di produttori e all’aumento del numero di applicazioni.
- Aumento dell’affidabilità e della vita utile sia delle sorgenti che dei componenti ottici.
- Diminuzione dei costi di sviluppo dell’automazione: non più solo grandi serie, ma anche serie medio-piccole possono essere prodotte in maniera competitiva.
- Maggiore facilità nel reperimento delle competenze: trovare operatori macchina formati oggigiorno è divenuto più semplice, vista la maggiore semplicità di utilizzo e la diffusione.
- Ampia disponibilità di solide e innovative realtà industriali per realizzare lavorazioni conto terzi e di sistemisti per la costruzione di impianti dedicati su specifica del cliente.
- Disponibilità di normative per la certificazione di processo e prodotto. Se dieci anni fa il settore era caratterizzato dall’assenza di un comparto normativo adeguato e dedicato, oggi disponiamo di numerose normative che ci consentono di fare fronte ad ogni questione relativa alla certificazione delle procedure, degli operatori e della qualità del giunto. Grazie a ciò oggi è possibile produrre documenti di certificazione standardizzati, universalmente accettati e riconosciuti che accompagnano tutta la filiera relativa ai processi di saldatura laser.
A questa congiuntura favorevole si aggiunge il vantaggio di una tecnologia completamente digitale, sulla quale è possibile implementare tecnologie avanzate di monitoraggio e di intelligenza artificiale per le funzioni più diverse: dal tracciamento della qualità alla definizione di strategie di lavorazione e di parametri di processo ottimali. Nella seguente rassegna di alcune significative realizzazioni per saldatura laser, si intende fornire semplici spunti di riflessione a chi desidera aumentare la competitività dei propri prodotti e a chi pensa di ampliare la gamma delle proprie capacità di lavorazione grazie alla tecnologia laser.
I grandi classici: saldatura testa a testa
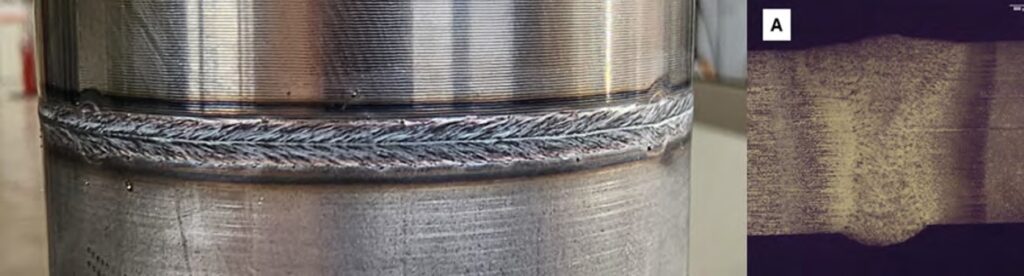
La tecnologia di saldatura laser è apprezzata per la grande velocità di esecuzione e, soprattutto, per le minime distorsioni indotte nel componente, che nella grande maggioranza dei casi non richiede riprese di lavorazione. L’unione di due elementi affiancati sul lato dello spessore (testa a testa) produce una saldatura anche a piena penetrazione, perfetta integrità strutturale, fine microstruttura, bassa zona termicamente alterata e massima resistenza. In questo tipo di applicazione l’elevato fattore di forma del cordone (rapporto profondità/ larghezza), ottenuto grazie alla grande densità di potenza tipica del laser, gioca un ruolo determinante nel determinare l’interesse verso questa tecnologia. Figura 1 mostra la saldatura circonferenziale di tubi di grosso spessore, in cui si sono ottenuti 8 mm di piena penetrazione con una potenza che può variare da 5 a 8 kW (e oltre) a seconda della velocità di saldatura richiesta (0,6-2 m/min). Questa applicazione può interessare, ad esempio, tubi flangiati e alberi di trasmissione, che sono uniti in una unica passata a completa penetrazione, senza bisogno di cianfrinature e/o materiale d’apporto. In casi come questi, per gli spessori di cui in figura 1, il tempo di esecuzione può passare da oltre 10 minuti, con tecnologia TIG orbitale multi- passata, a qualche decina di secondi.
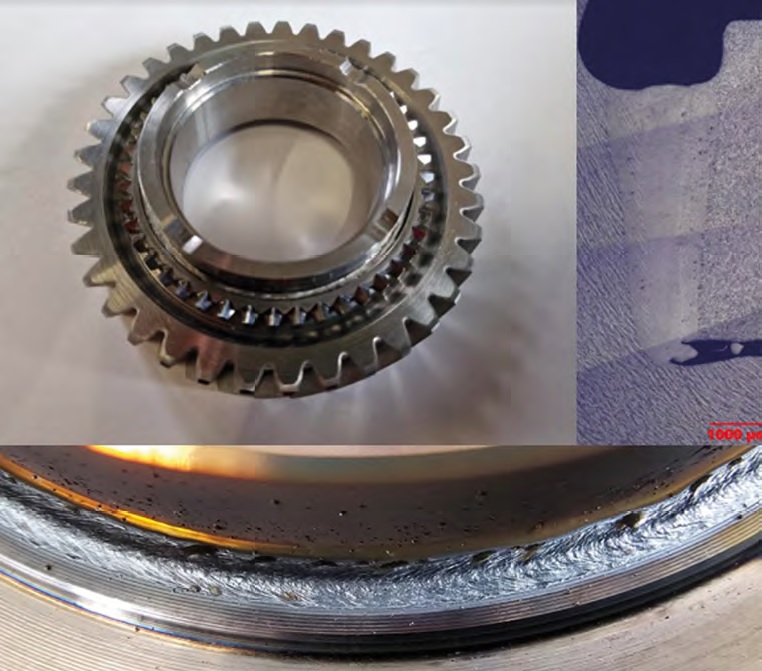
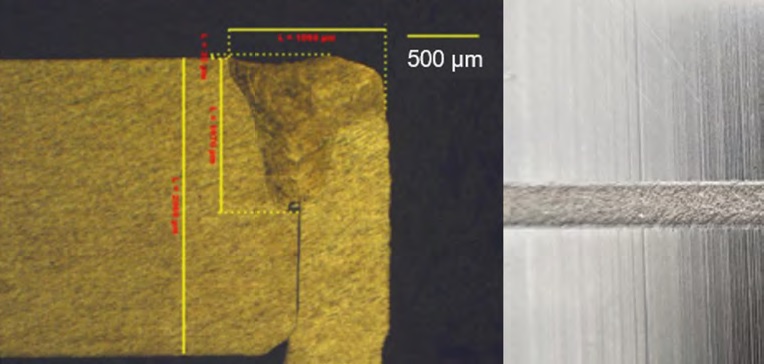
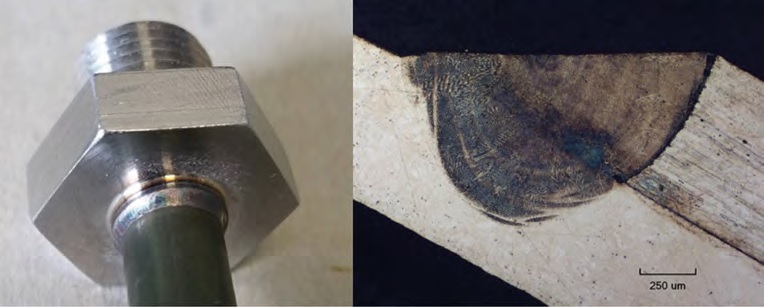
Il risultato è un giunto molto snello, con zone termicamente alterate e distorsioni ridottissime. Similmente a quanto visto sopra, nella realizzazione degli ingranaggi per cambi automotive, gli anelli sincronizzatori sono montati con leggera interferenza sulla ruota dentata già rettificata e vengono uniti per saldatura laser in configurazione testa a testa, non richiedendo più alcuna ripresa sulle due dentature (vedi l’esempio di figura 2). Anche in questo caso le distorsioni sono ridottissime: la tolleranza di oscillazione può rimanere entro 0,1- 0,15 mm su un diametro di 80 mm senza uso di alcun mascheraggio durante la saldatura. Un altro caso classico è quello della sigillatura di scatole, contenitori ed elementi di tenuta in svariati materiali, anche in configurazione dissimile. Il modestissimo apporto termico della saldatura e la minima larghezza del cordone (anche inferiore al millimetro) permettono di ridurre gli spessori di partenza e di ottenere cordoni altamente cosmetici con un’ottima tenuta, mantenendo le deformazioni a livelli estremamente contenuti, non raggiungibili con le tecnologie tradizionali.
Importantissimo rimarcare, sempre nel campo delle sigillature (vedi gli esempi di figura 3 e 4, l’ottimo aspetto estetico dei cordoni realizzati con il laser, esenti da spruzzi e con minime alterazioni cromatiche dovute al calore. In questa direzione può intervenire anche la tecnologia di saldatura laser impulsata, che consente di controllare ulteriormente l’apporto termico e di dare al cordone un aspetto con la classica magliatura a gocce tipica del TIG.
L’unicità: saldatura per trasparenza
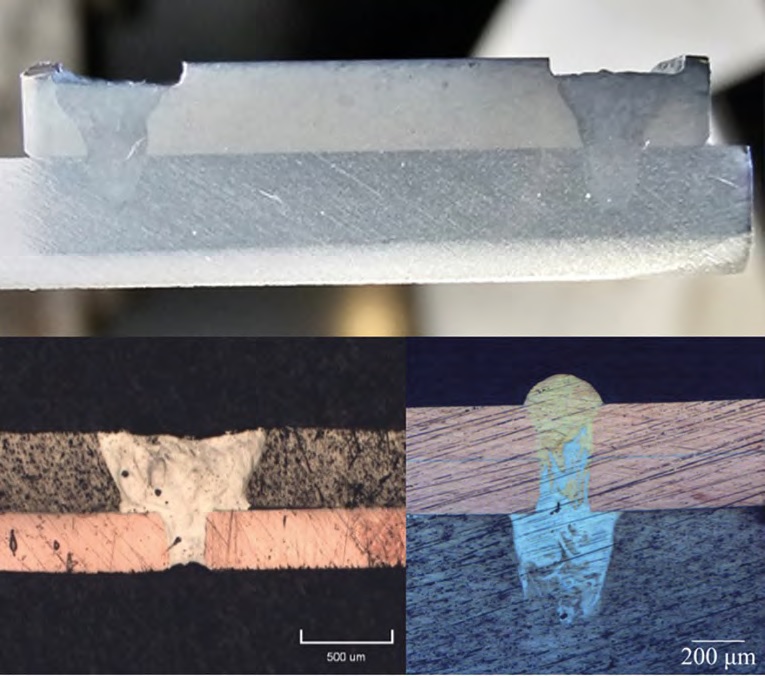
Uno degli aspetti più peculiari della saldatura laser, che la distacca nettamente dalle saldature ad arco, è quella di poter operare per trasparenza, ovvero sovrapponendo i due elementi da saldare. In questo caso il fascio laser attraversa quello superiore e forma un unico cordone fondendo quello inferiore per una certa profondità, che può essere accuratamente tenuta sotto controllo per ottenere di volta in volta specifici obiettivi legati al prodotto. Molto spesso i due elementi sovrapposti non sono del medesimo materiale, come nel caso delle batterie per la mobilità elettrica (vedi esempi di figura 5).
Impianti di lavorazione laser
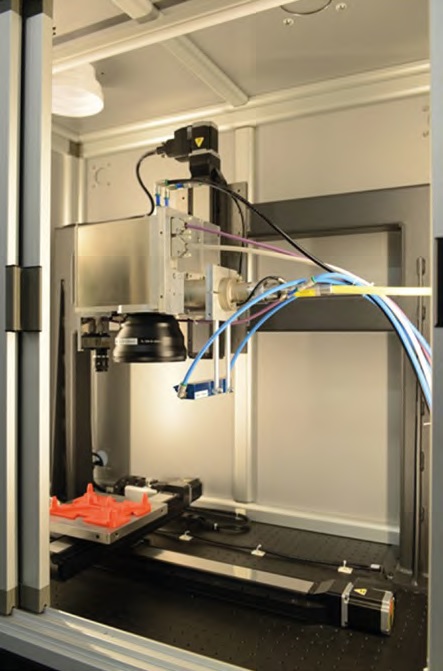
In relazione alla complessità geometrica ed alla dimensione dei prodotti realizzati, un impianto per saldatura laser può assumere architetture assai differenti. La configurazione più tipica per realizzare celle flessibili adatte a saldare pezzi di medio/grandi dimensioni è quella basata su robot antropomorfo e relativi posizionatori/assi esterni, del tutto simile a quella che si utilizza nella saldatura MIG/MAG. In questo caso la testa di focalizzazione è montata al polso del robot e viene movimentata su percorsi anche molto complessi nello spazio. Vi è però un’altra tipologia di macchina, che è nata proprio sfruttando le peculiarità del laser e dei suoi componenti: quando si devono realizzare saldature su pezzi medio/piccoli e che richiedono percorsi di saldatura nel piano, si possono sfruttare le teste a scansione (dette anche “galvo”), eventualmente asservite da due o più assi lineari (e/o rotativi) per aumentare la flessibilità e l’area di lavoro del sistema.
Figura 6 mostra un esempio di quest’ultima soluzione: il fascio laser è movimentato dagli specchi interni della testa a scansione, con velocità che possono raggiungere anche molte centinaia di mm/s e precisioni di posizionamento anche al di sotto di 0,01 mm. Gli assi cartesiani nel piano orizzontale X-Y consentono di portare l’area di lavoro sul pezzo all’interno di quella di lavoro della testa, aumentando di fatto le dimensioni massime lavorabili dal sistema, mentre l’asse verticale Z consente di gestire il corretto posizionamento testa-pezzo.