Per la realizzazione di una trasmissione del cambio di un’auto sportiva completamente elettrica, FPT Industrial ha scelto di utilizzare la rettificatrice per ingranaggi KX 300 P di Kapp Niles. Anche per il controllo qualità si è affidata a una macchina di misura KNM 5X di Kapp Niles, gruppo tedesco con cui l’azienda italiana collabora da tempo con successo.
di Martin Witzsch
Può uno specialista di trasmissioni per veicoli commerciali sviluppare e produrre anche trasmissioni per un’auto sportiva completamente elettrica? Certo che può, e FPT Industrial lo ha dimostrato. “Alla fine la trasmissione del moto avviene sempre tra alberi e ruote dentate”, afferma Roberto Di Geronimo, Competence Leader Gears & Gauges, responsabile del progetto che ha già seguito lo sviluppo di molte trasmissioni fino alla produzione di serie. Tuttavia, la trasmissione per un’auto sportiva completamente elettrica era un ambito nuovo per lui e per FPT Industrial.
L’azienda fa parte del Gruppo Iveco ed è specializzata in trasmissioni e soluzioni per veicoli su strada e fuoristrada, nonché per applicazioni nel settore navale e della generazione di energia. Oltre a sei famiglie di motori, la gamma di prodotti comprende anche trasmissioni con una coppia massima di 500 Nm e assali anteriori e posteriori con un carico lordo per asse fino a 32 t: soluzioni tecniche sofisticate, ma esclusivamente per veicoli commerciali.
L’azienda ha comunque esperienza nella mobilità elettrica: una business unit separata ePowertrain si occupa di propulsori elettrici, pacchi batteria e sistemi di gestione delle batterie. Tuttavia, la produzione del cambio dell’auto sportiva poneva requisiti che non potevano essere realizzati con i macchinari esistenti. I responsabili hanno contattato diversi fornitori e hanno scelto il partner Kapp Niles.
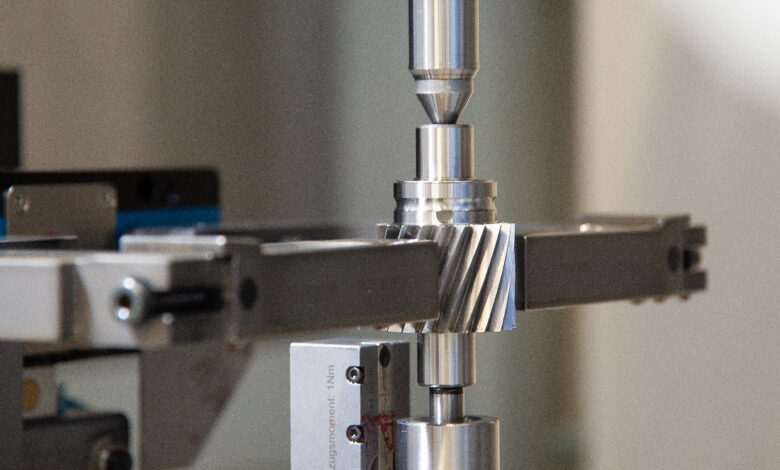
Microscopicamente piccole: le strutture delle superfici
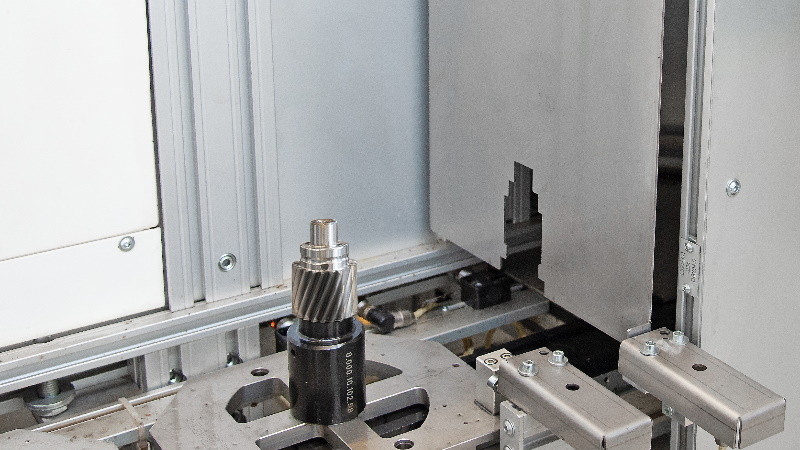
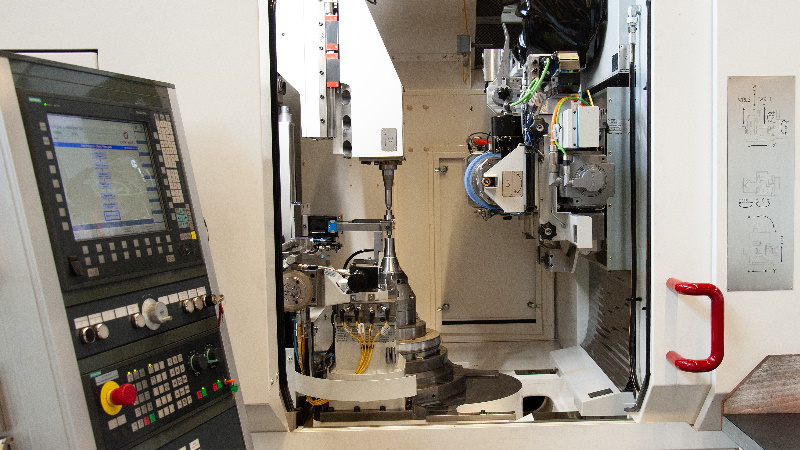
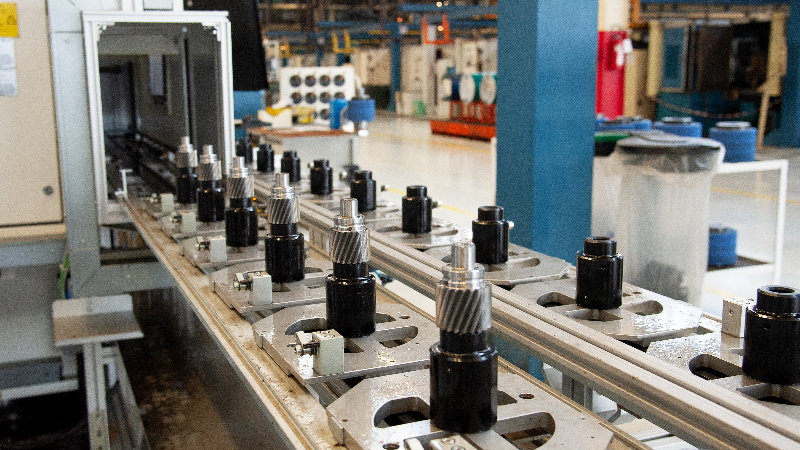
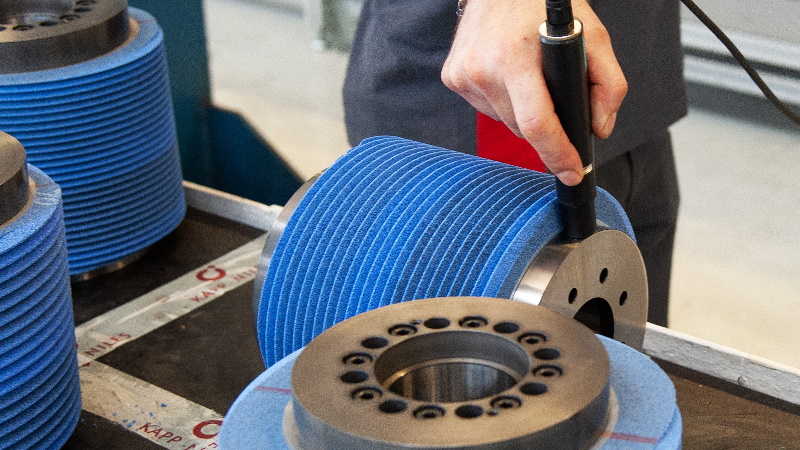
FPT collabora da tempo con Kapp Niles. La filiale italiana Bitek fornisce assistenza in loco. La lavorazione viene eseguita su otto macchine Kapp Niles KX 1 presso la sede di Torino, utilizzando la rettifica a generazione. Si è deciso di acquistare una nuova rettificatrice per ingranaggi KX 300 P appositamente per il cambio dell’auto sportiva. I pezzi vengono lavorati su questa macchina con mole in corindone ravvivabili, ma questa macchina consente anche l’uso di mole in CBN non ravvivabili o di mole profilate. Il caricamento può essere manuale o automatizzato. A Torino si è optato per la variante automatizzata con caricatore ad anello, per ridurre al minimo i tempi di caricamento. Un’altra particolarità è la rettifica a generazione topologica, illustrata nel prossimo paragrafo.
Ma perché passare alla rettifica a generazione con mole ceramiche? “La superficie presenta una struttura diversa. In relazione al nuovo approccio su KX 300 P, secondo me, il cambio diventa molto più silenzioso”, spiega Di Geronimo. Con i veicoli commerciali elettrici, come l’Iveco Daily Trucks, i requisiti di emissione acustica non sono così severi. Inoltre, l’effetto non è così evidente poiché all’ingresso della trasmissione si verificano solo velocità fino a circa 6.000 giri/min. Nel caso della trasmissione per auto sportive, i valori sono circa tre volte superiori, fino a 18.000 giri/min.
La rettifica a generazione topologica
Rispetto alla rettifica a profilo, la rettifica topologica offre una velocità di lavorazione significativamente più elevata in combinazione con un’elevata qualità. Di norma, vengono rettificati gli ingranaggi con bombatura. Questo perché il processo genera lievi deviazioni dalla geometria del fianco del dente teoricamente richiesta: in gergo tecnico, questo fenomeno si chiama “Svergolamento (Twist”)”. Per motivi tecnologici, gli ingranaggi nella classica rettifica a generazione hanno un profilo perfetto solo nella parte centrale della fascia dell’ingranaggio. Frank Holzheid, Manager Sales & Service di Bitek, spiega il contesto: “Nei classici cambi per motori a combustione, solo il profilo al centro della dentatura era di solito rilevante come criterio di qualità. Lo svergolamento naturale legato al processo che si verifica alle estremità della dentatura può generare una rumorosità leggermente superiore nel riduttore. Tuttavia, questo non gioca un ruolo importante rispetto al rumore molto più forte del motore. La situazione è diversa con i veicoli elettrici. Alle basse velocità del veicolo, il rumore della trasmissione è molto più percettibile. Per questo motivo, la ruota e la ruota di accoppiamento devono essere perfettamente adattate l’una all’altra in termini di intersecazione. Noi otteniamo questo risultato con la rettifica a generazione topologica”. Di Geronimo aggiunge: “Normalmente controlliamo solo l’evolvente a metà della fascia del dente, ma per le auto sportive ora ci sono tre livelli: il profilo al centro e altri due all’inizio e alla fine della fascia del dente, lo stesso dicasi per la linea del fianco: tre livelli”.
Sviluppo in collaborazione
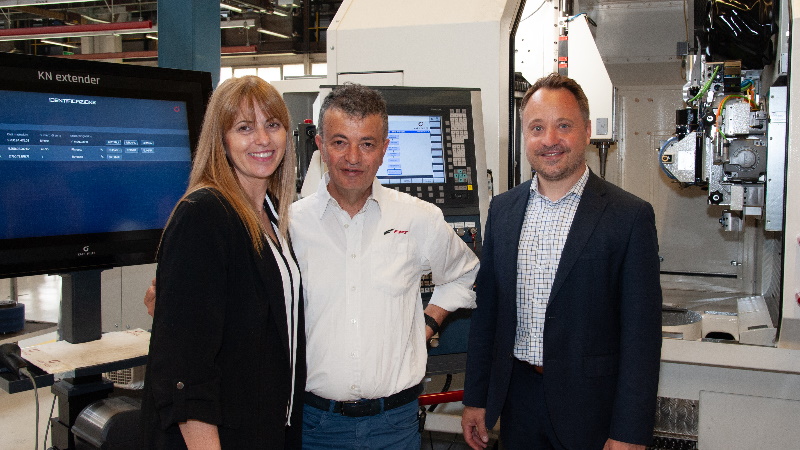
Macchine evolute ed affidabili vengono proposte da diversi fornitori. Ma questo non era l’unico criterio per Di Geronimo che afferma: “L’assistenza, la disponibilità di parti di ricambio e il know-how del produttore sui nostri processi sono altrettanto importanti”. Chiara Crosta, Administration Manager Sales & Service di Bitek, aggiunge: “Per FPT era importante ottenere una soluzione chiavi in mano”. Di Geronimo ha anche analizzato in dettaglio il processo di produzione. Questo include i tempi di rettifica e ravvivatura, nonché il processo di messa a punto più rapido possibile tra due diversi tipi di pezzi. Tutto questo si traduce in un calcolo preciso dei costi per pezzo.
Un altro criterio importante è lo sviluppo. Kapp Niles ha accompagnato FPT dal prototipo alla produzione in serie. Di Geronimo: “Abbiamo completato lunghe prove del cambio con il reparto di sviluppo. Ciò ha comportato richieste di modifiche al processo e agli utensili, che dovevano essere affinate in tempi ristretti. Avevo un referente in Kapp Niles in ogni momento, anche nei fine settimana se le lavorazioni dovevano essere eseguite urgentemente. Questo significava che in tempi record avevamo un nuovo lotto di prototipi con cui potevamo andare al banco di prova. Kapp Niles ci ha aiutato molto durante la fase di prototipazione per il nostro nuovo piano di sviluppo di una trasmissione completamente elettrica per un’auto supersportiva ed è sempre stato un partner per noi ideale”.
Holzheid aggiunge: “Il signor Di Geronimo si è recato spesso presso il nostro stabilimento principale di Coburg per supervisionare l’avanzamento lavori. Abbiamo dedicato una macchina per i test e abbiamo assegnato a FPT uno specialista del reparto tecnologico”.
Come anche il più piccolo dettaglio sia stato esaminato per ottenere miglioramenti è dimostrato dall’esempio di un ingranaggio elicoidale. Di solito, i fianchi di spinta e di trazione hanno lo stesso angolo d’elica, in questo caso di 30°. Durante la prova, tuttavia, la combinazione appariva troppo rumorosa. Modificando l’angolo del fianco di spinta di soli 0,08° è stato ottenuto un miglioramento significativo.
Holzheid: “La richiesta è arrivata durante la fase di prototipazione. Abbiamo cambiato i dati tecnologici e abbiamo ottenuto l’effetto desiderato sul banco di prova.
Gli angoli d’elica divergenti su entrambi i fianchi non sono insoliti per i riduttori elettrici e possono essere implementati sulle nostre macchine senza alcun problema”.
L’importanza delle operazioni di misura
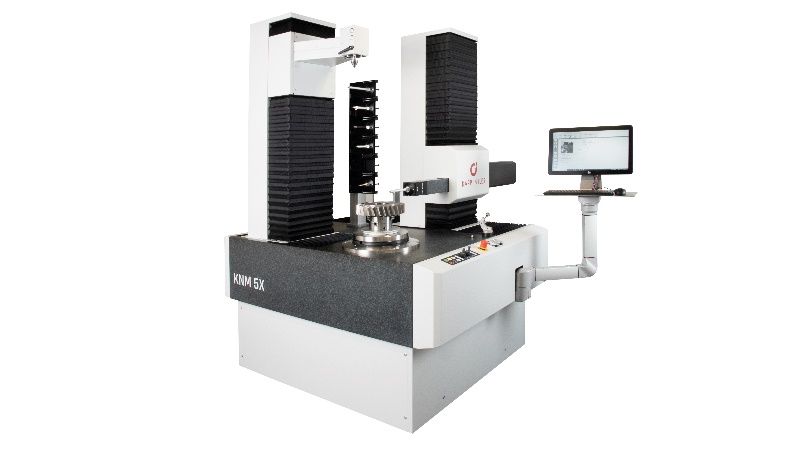
Oltre alle rettificatrici per ingranaggi, in FPT viene utilizzata anche una macchina di misura Kapp Niles KNM 5X. Le macchine di questa serie sono state sviluppate appositamente per pezzi di piccole e medie dimensioni. La tecnologia dei cuscinetti ad aria senza attrito e senza usura negli assi lineari e rotativi, le grandi distanze tra i cuscinetti e le sezioni trasversali di guida generosamente dimensionate garantiscono precisione, la migliore accessibilità possibile e una lunga durata. Tutti gli assi di avanzamento sono dotati di motori lineari. La tavola rotante con cuscinetti ad aria o idrostatici è dotata di azionamenti diretti. Elementi a molla ad aria regolati sotto il basamento schermano gli urti e le vibrazioni e consentono di utilizzare le macchine di misura in prossimità della produzione.
Il fattore decisivo per l’acquisto della macchina Kapp Niles è stato il processo di Closed Loop: i dati di misura e di correzione vengono trasferiti automaticamente alla rettificatrice per ingranaggi tramite l’interfaccia GDE. In questo modo si elimina la necessità di andare in sala metrologica e di un trasferimento dati manuale a rischio errore, fatto con il classico protocollo di misura. Nella produzione in serie, ciò consente di ottenere rapidamente risultati sulla stabilità del processo. In particolare, le tendenze, cioè le digressioni, possono essere rilevate tempestivamente e corrette automaticamente. Nel caso degli ingranaggi per i dispositivi elettrici, con le loro tolleranze estremamente ridotte, questo è un grande vantaggio. Dice Crosta: “Il signor Di Geronimo ha immediatamente compreso il vantaggio anche per altri prodotti. Questo lo ha convinto”.
Infatti, FPT ha investito per l’intera produzione. Gli ingranaggi più grandi della trasmissione per auto sportive hanno un diametro esterno di 250 mm. Ma il portfolio comprende anche le trasmissioni per un e-truck, una joint venture tra FPT e un produttore di veicoli commerciali elettrici. In questo caso, i diametri esterni sono di 600 mm. La macchina di misura è progettata per diametri fino a 650 mm.
A proposito di misurazioni, Di Geronimo sottolinea un altro aspetto: “Oltre alla tecnologia Closed Loop, è possibile misurare direttamente in macchina; in questo modo si risparmia ancora più tempo, soprattutto quando si cambia l’attrezzaggio in macchina per un nuovo componente”, rimarcando i benefici del processo produttivo. Un tastatore di misura può essere utilizzato per verificare se il profilo e la linea sono corretti subito dopo il set-up e la rettifica del primo pezzo. In questo modo si evita un viaggio nella sala metrologica e quindi lunghi tempi di attesa. Holzheid spiega: “Non possiamo sostituire una macchina di misura con questa misurazione, perché nell’area di lavoro ci sono sempre olio o piccole particelle che causano scostamenti di qualche micron. Per la messa a punto, tuttavia, la precisione è del tutto sufficiente e si risparmia molto tempo”.
Errori – Zero – Tolleranza
Le macchine, la tecnologia di rettifica e la tecnologia di misurazione creano le condizioni ideali per una produzione priva di errori. Ma gli errori umani non sono esclusi. Ecco perché Kapp Niles ha previsto misure molto efficaci contro gli errori operativi. Oltre al già citato Closed Loop, un’altra di queste è il riconoscimento RFID di utensili e accessori. Di Geronimo ne fa uso di buon grado, come spiega: “Nel controllo della macchina è memorizzato un elenco di accessori per ogni pezzo. Se voglio impostare la macchina per un determinato prodotto, posso identificare ogni pezzo con un lettore. In questo modo il tasso di errore si azzera”. Gli accessori comprendono, ad esempio, mole a vite, utensili di ravvivatura, dispositivi di bloccaggio, punte della contropunta, ugelli del refrigerante o pinze di presa per il caricatore ad anelli. Se l’operatore commette un errore durante l’impostazione, la macchina riconosce che un componente non è adatto al pezzo da lavorare e non si avvia.
Holzheid aggiunge: “Possiamo fare ancora di più con il sistema. Grazie al chip RFID incorporato, ad esempio nel rullo di ravvivatura, è sempre possibile verificare quanti cicli di ravvivatura ha già effettuato l’utensile e la macchina avverte quando l’utensile si sta avvicinando alla fine della sua vita utile ed è necessario sostituirlo”.
Il concetto di sicurezza è completato dal principio Poka Yoke. Si basa sulla consapevolezza che gli errori non possono mai essere completamente esclusi, ma di solito possono essere evitati adottando semplici precauzioni tecniche. Ad esempio, all’ingresso del caricatore ad anelli è installata una maschera per controllare il contorno esterno del pezzo.
Tuttavia, questa semplice misura di sicurezza non è efficace per i pezzi con la stessa geometria di base ma con inversa inclinazione. Il processo di rettifica si avvierebbe e potrebbe causare danni alla macchina. Di Geronimo non voleva correre questo rischio e ha chiesto un rimedio. Holzheid descrive la misura adottata da KAPP NILES: “Normalmente, viene utilizzato un solo sensore di allineamento per identificare uno spazio tra i denti dell’ingranaggio, al fine di posizionare correttamente il pezzo per la mola a vite. Noi abbiamo semplicemente installato un secondo sensore, con il quale il controllo della macchina riconosce la direzione dell’elica”.
Tecnologia all’avanguardia per un veicolo high-tech
La supersportiva italiana è sul mercato dall’estate del 2023. Tre motori a magneti permanenti integrati negli assi elettrici anteriore e posteriore forniscono al veicolo fino a 761 CV e lo fanno accelerare da 0 a 100 km/h in 1,9 s; la velocità massima è di 325 km/h. Una prestazione tecnica di alto livello, ottenuta anche grazie alla partnership tra FPT e Kapp Niles.