
L’articolo descrive le sfide dell’aviazione nel ridurre emissioni e rumore entro il 2050 e il ruolo delle nuove tecnologie dei motori nel raggiungimento di questi obiettivi. In questo contesto, il produttore tedesco Hermle fornisce macchine utensili avanzate per la produzione di componenti aeronautici complessi.
di Adriano Moroni
Il futuro del settore aeronautico si gioca su una doppia sfida: sostenibilità economica e tutela ambientale. In un settore strategico per la mobilità globale, compagnie aeree e costruttori sono chiamati a sviluppare soluzioni innovative capaci di ridurre il consumo di carburante, limitare le emissioni inquinanti e contenere l’impatto acustico. L’obiettivo è rendere il trasporto aereo sempre più efficiente e competitivo, senza rinunciare agli impegni verso la transizione ecologica e la lotta ai cambiamenti climatici.
A riguardo ACARE (Advisory Council for Aeronautics Research in Europe), un organismo consultivo europeo con membri della Commissione Europea e dell’industria aerospaziale, ha indicato gli obiettivi di sviluppo concreti nell’ambito della sua strategia di ricerca e innovazione: secondo il “Flightpath 2050”, le emissioni di CO2 devono essere ridotte del 75% e le emissioni di NOx del 90% per chilometro passeggero entro il 2050. L’ACARE chiede una riduzione dell’inquinamento acustico pari al 65%.
Per raggiungere questi obiettivi, i progettisti di aerei e motori stanno lavorando per migliorare l’aerodinamica e il peso degli aerei, il carburante e i motori. Questi offrono attualmente il maggior potenziale per raggiungere le cifre ambiziose. Due parametri fisici sono particolarmente rilevanti: l’efficienza di spinta e l’efficienza termica. I nuovi sistemi a bassa pressione aiutano ad aumentare il rapporto di diluizione e quindi a generare più spinta con un consumo inferiore di carburante. I progettisti stanno raggiungendo i limiti teorici dell’efficienza termica anche attraverso pressioni più elevate, temperature o efficienze dei componenti, con l’aiuto di nuovi tipi di motori principali – dove le temperature superano i 2.000 °C. Per ridurre il rumore, variano, tra l’altro, la forma e il numero delle singole pale della ventola.
Carichi in costante aumento
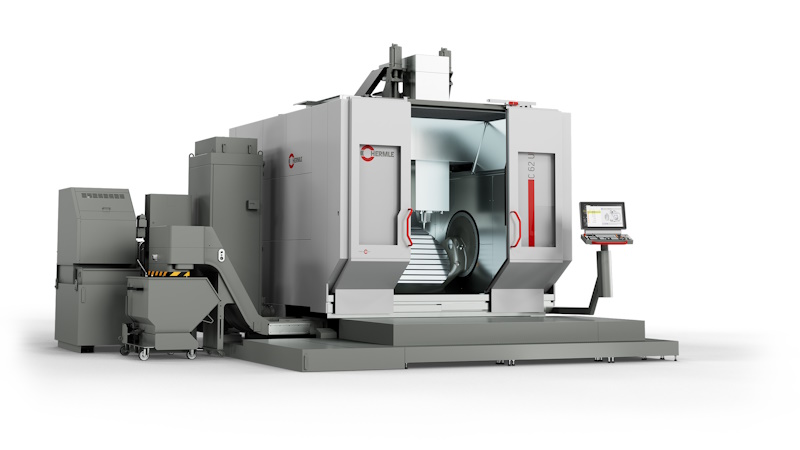
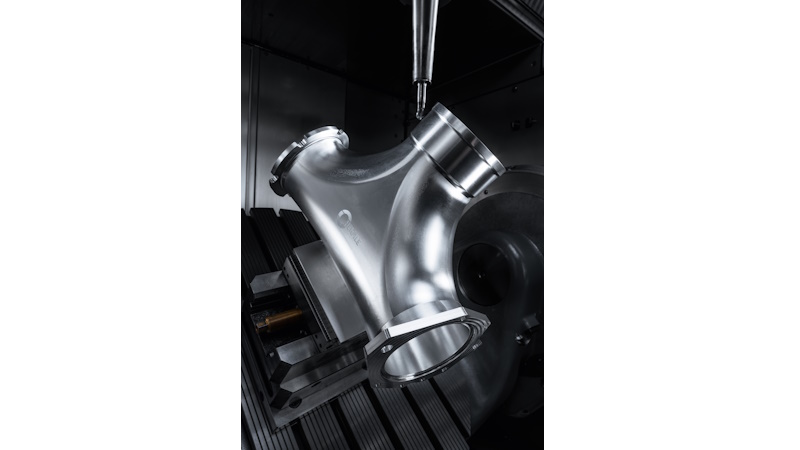
Geometrie più complesse, pressioni più elevate e temperature più critiche: ogni aumento dell’efficienza del motore significa anche un maggiore carico sui componenti del motore e quindi sui materiali e sui processi di produzione. La società tedesca Hermle è nota per produrre fresatrici e centri di lavorazione di alta precisione. Nel 2010, l’azienda ha introdotto la sua prima macchina MT (Mill-Turn), la C 42 U MT. “Questa è stata la scintilla iniziale per il nostro grande ingresso nel settore aerospaziale”, ricorda Martin Wener, Responsabile del Key Account Management della Hermle. “In precedenza, non ci siamo concentrati particolarmente su questo settore, anche se naturalmente le nostre macchine erano già state utilizzate dai produttori di motori”. Attraverso la tecnologia MT, Hermle ha ampliato la sua base di utenti e ora si rivolge anche agli sviluppatori di motori, così che oggi un valore percentuale a due cifre del fatturato totale viene generato con la divisione aerospaziale.
Wener vede un segreto del successo nel concetto di macchina: “La possibilità di orientare il pezzo offre un enorme vantaggio rispetto ai torni convenzionali”. Infatti, l’inclinazione simultanea permette agli utenti di utilizzare utensili più corti e quindi più rigidi. Inoltre, anche i contorni complessi possono essere lavorati con un solo utensile. “I nostri utenti hanno quindi bisogno di meno utensili, che si trovano anche nella gamma standard. Questo permette alle aziende di risparmiare i costi di investimento in modo significativo”, spiega Wener.
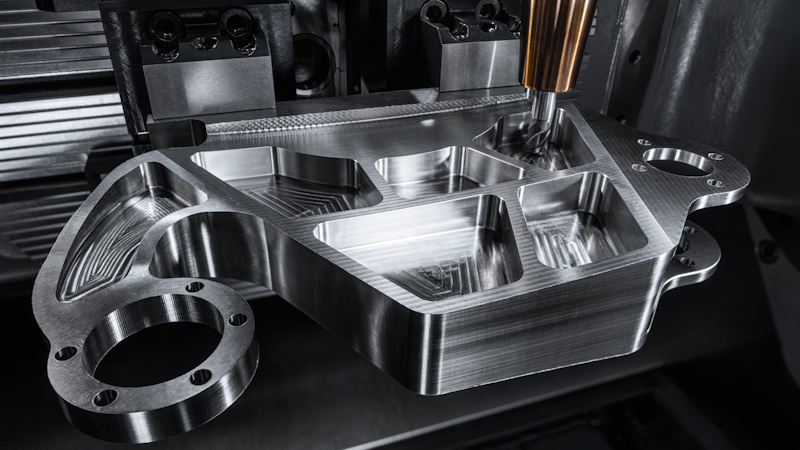
Gli aspetti di precisione, stabilità e accuratezza a lungo termine sono altrettanto decisivi. “Una serie di motori è realizzata su un lungo periodo, fino a 20 anni. I produttori si aspettano che le nostre macchine siano precise e affidabili per altrettanto tempo, fino all’ultimo pezzo”, afferma Wener. “Questa è una sfida speciale, considerando che la lavorazione a 5 assi altamente complessa di materiali difficili da lavorare come l’Inconel o gli sviluppi interni resistenti alle alte temperature avviene sui nostri sistemi”. Mentre la disponibilità dei pezzi di ricambio è rilevante per tutti i settori, il requisito di uniformità delle macchine è unico per la divisione aerospaziale. “Anche se un progetto dura diversi anni, possiamo garantire, su richiesta del cliente, che ogni macchina costruita e consegnata da noi durante questo periodo sarà con la medesima configurazione definita per il progetto. Indipendentemente dal fatto che ci siano stati aggiornamenti del sistema software o hardware durante questo periodo”, sostiene Wener. In questo senso, il concetto standard di Hermle ha un vantaggio rispetto alle macchine speciali.
Una macchina, due processi
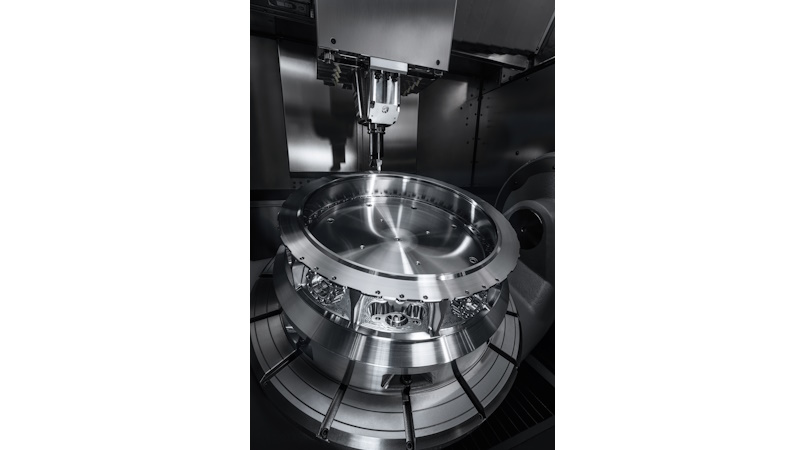
Hermle offre attualmente quattro modelli in versione MT: C 22 MT, C 42 U, C 52 U e C 62 U, che permettono la lavorazione di tornitura simultanea di pezzi fino a un diametro di 1.200 mm e un’altezza di 900 mm. Il peso massimo durante la rotazione non deve superare 700 (C 42 U MT), 1.000 (C 52 U MT) o 1.500 kg (C 62 U MT), trattandosi di masse enormi che vengono messe in rotazione. La struttura rigida della macchina, essenziale per la lavorazione di tornitura, è fornita dalle macchine Hermle fin dall’inizio. D’altra parte, uno sviluppo che ha ricevuto una spinta significativa dalle applicazioni aerospaziali è il precarico idraulico del cuscinetto del mandrino. “Il mandrino è l’anello più debole dell’intero sistema. Abbiamo quindi sviluppato un sistema di irrigidimento in funzione del numero di giri”, spiega Wener. L’unità di comando regola in automatico il carico del cuscinetto: con un basso numero di giri, il sistema del mandrino diventa significativamente più rigido; in altre parole, proprio quando la macchina sta trattando materiali difficili da lavorare. A questo scopo, i gruppi di cuscinetti sono inoltre caricati idraulicamente con un basso numero di giri. Se il numero di giri aumenta, la pressione idraulica diminuisce in modo che solo il gruppo molla determina il precarico del cuscinetto.
Sensori per l’affidabilità operativa
Nella lavorazione dei componenti del motore, anche il monitoraggio del processo risulta essenziale. Se il danno si verifica più tardi nel motore, può essere devastante. Questo rende la documentazione completa delle singole fasi di produzione ancora più importante. “Un esempio è il monitoraggio del refrigerante. Fornisce la prova che il refrigerante era sempre presente durante un’operazione di foratura. Se il flusso di refrigerante fosse interrotto, questo potrebbe portare a un elevato effetto termico locale e quindi a cambiamenti nella struttura del materiale. Nel funzionamento successivo, c’è poi un rischio di guasto sotto carico elevato”, sottolinea Wener. A questo scopo, nelle macchine vengono installati dei sensori che registrano la pressione e la portata nel circuito interno del refrigerante. I dati generati dal monitoraggio del processo vengono poi memorizzati con il componente.
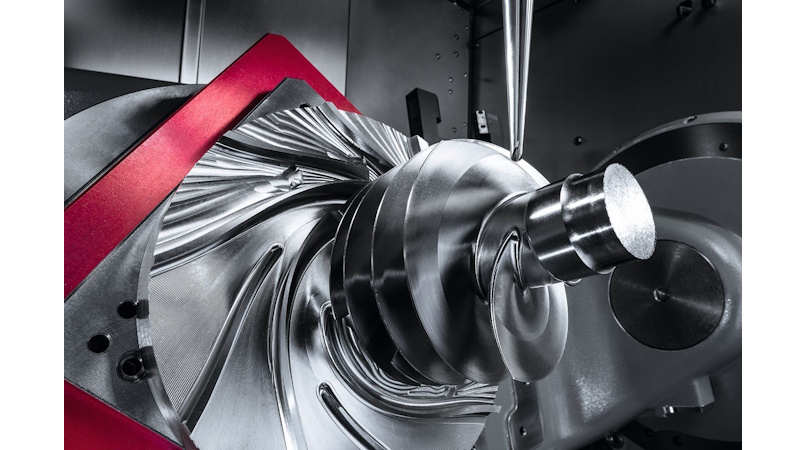
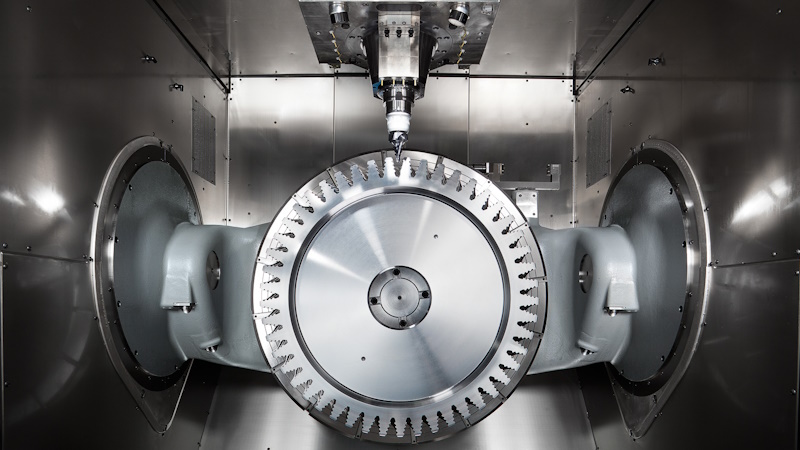
I componenti includono i blisk, ad esempio. La parola deriva da “blade integrated disk” e si riferisce a un componente del motore che riduce significativamente il lavoro di assemblaggio e quindi i costi e il peso: invece di montare le singole pale (blade) su un disco, i profili sono fresati dal pieno. Il tempo di lavorazione dura fino a 20 ore. Una sfida qui è la giusta strategia di lavorazione – le lunghe lame non devono oscillare durante la lavorazione. A ciò si aggiunge l’usura degli utensili. “È qui che gli utenti beneficiano dell’automazione dei nostri sistemi”, sostiene Wener. L’usura è molto alta quando si lavorano materiali difficili da trasformare. “Il cambio utensile non presidiato significa spesso un aumento significativo dell’efficienza”, spiega Wener. A causa dei lunghi tempi di lavorazione, un sistema di cambio pallet è sufficiente per il caricamento automatico dei centri di lavorazione.
Alla fine, i costruttori di motori tengono in mano un blisk del valore di circa 100.000 euro, che è pronto per il montaggio, tranne che per un’operazione di finitura per compattare la superficie. Ma non è solo il risultato della lavorazione ad essere convincente. “Riceviamo spesso un riscontro dai clienti che si sentono ben seguiti da noi”, conclude Wener. Ciò inizia con la gestione attenta delle richieste della clientela e continua con la tecnologia di applicazione Hermle, che consiglia rapidamente, sviluppa soluzioni insieme all’utente ed esegue anche prove di fresatura, fino al servizio, che è spesso considerato un punto di riferimento nella produzione di macchine utensili.