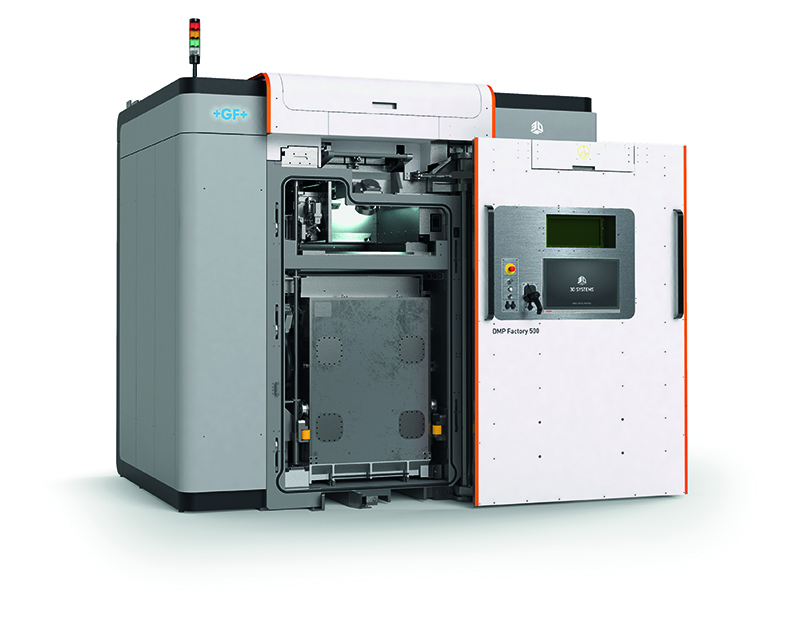
Per i suoi sistemi di stampa diretta del metallo (DMP) basati sul laser, 3D Systems ha sviluppato un servizio di test e calibrazione proprietario, che offre agli utenti delle macchine e ai clienti finali la massima affidabilità dei pezzi prodotti. Le misurazioni fondamentali del pacchetto di servizi avanzati di 3D Systems sono eseguite con il sistema di analisi e misurazione della potenza del fascio laser ad alta potenza Ophir® BeamPeek di MKS.
l potenziale della produzione additiva non smette mai di stupire: permette di costruire strutture finissime, di progettare prodotti personalizzati e di produrre parti con proprietà affascinanti. Nel 1986, 3D Systems ha portato l’innovazione della stampa 3D nell’industria manifatturiera. Oggi l’azienda è uno dei maggiori operatori del mercato additivo e sviluppa soluzioni AM con strutture in tutto il mondo. Poiché le soluzioni di 3D Systems sono ampiamente utilizzate in settori altamente regolamentati come quello sanitario e aerospaziale, ci si è spesso chiesti quanto i processi siano effettivamente ripetibili e stabili. Ad esempio, gli utenti delle macchine devono dimostrare e documentare la stabilità del processo delle loro stampanti 3D nel tempo, e 3D Systems voleva eliminare questo ostacolo per i suoi utenti. L’obiettivo era offrire procedure avanzate di misurazione e calibrazione in loco con funzioni di documentazione dedicate, consentendo agli utenti delle macchine di soddisfare gli standard più elevati.
Standard industriali esigenti
Nella produzione additiva, ogni singolo strato conta. I sistemi ottici basati sul laser nei sistemi di produzione additiva di metalli devono corrispondere esattamente alle specifiche. Solo così è possibile garantire che il pezzo finito abbia le proprietà desiderate. I principali parametri del processo ottico sono: la potenza del laser, la caustica del fascio e la posizione dei fasci laser. Gli ingegneri di 3D Systems controllano questi parametri nello sviluppo e nella produzione dei loro sistemi di produzione additiva, ma volevano anche consentire ai tecnici dell’assistenza di verificare regolarmente le prestazioni e la stabilità dei sistemi ottici presso la sede del cliente. Wouter Polspoel, R&D Program Manager di 3D Systems, spiega: “i nostri clienti, in particolare quelli che operano in settori regolamentati, devono dimostrare che i loro pezzi prodotti soddisfano standard di alta qualità. Di conseguenza, devono aderire a standard come l’ISO 52941, che regola le procedure di controllo e i criteri di accettazione per le macchine di fusione laser a letto di polvere di metallo in applicazioni aerospaziali. Il nostro obiettivo era quello di definire una serie di procedure di assistenza che coprissero tutti i requisiti pertinenti stabiliti negli standard e nelle linee guida applicabili”. Un ostacolo particolare era quello di misurare la causticità dei fasci laser ad alta potenza a livelli operativi. Proprio al momento giusto, MKS ha presentato il suo ultimo sviluppo: lo strumento integrato di analisi della potenza e del fascio Ophir BeamPeek. Grazie alla sua tecnologia di misura innovativa, il dispositivo promette cicli di misura significativamente brevi e un’elevata versatilità sul campo.
Test approfonditi sulle migliori pratiche
Nel corso di lunghi test con il dispositivo Ophir BeamPeek sulla DMP Factory 500, una soluzione scalabile per la produzione additiva di metallo con un volume di costruzione completo di 500 mm x 500 mm x 500 mm e tre laser a fibra, gli ingegneri di 3D Systems hanno sviluppato routine di misura specifiche, definito le deviazioni e creato una lista di controllo completa che viene eseguita nell’ambito del pacchetto di assistenza avanzata. “Il dispositivo Ophir BeamPeek ha dimostrato la sua versatilità e semplicità d’uso”, afferma Wouter Polspoel e spiega: “la stabilità della potenza in uscita e l’accuratezza della caustica del fascio sono fondamentali per ottenere pezzi di alta qualità. Con il dispositivo BeamPeek, misuriamo anche il fattore di qualità del fascio M2 di ciascun laser al centro del piano di lavoro”. Inoltre, un sensore di potenza termica Ophir viene utilizzato nella routine dell’Advanced Service Package per verificare la stabilità della potenza del laser. Il sensore FL1100A-BB-65, raffreddato a ventola e abbinato a un misuratore di potenza portatile, viene utilizzato per leggere i valori di potenza al momento dell’impostazione del laser e dopo un tempo stabilito di 15 minuti alla massima potenza nominale.
La tecnologia di misura ispira fiducia
Con questo servizio aggiuntivo, i clienti di 3D Systems guadagnano sicurezza e flessibilità, spiega Wouter Polspoel: “anche se non ci aspettiamo che i parametri laser cambino in modo significativo, poiché utilizziamo componenti di alta qualità e i nostri processi sono molto stabili, vogliamo offrire ai nostri clienti la possibilità di far verificare e documentare regolarmente i parametri di processo. Grazie a Ophir BeamPeek, siamo in grado di aderire ai severi requisiti di controllo e calibrazione dei processi previsti dallo standard ISO nell’ambito del nostro pacchetto di servizi avanzati. Questo dà a tutte le parti la fiducia nei pezzi prodotti, e questo è esattamente ciò che il mercato sta cercando: affidabilità!”. La frequenza del pacchetto di assistenza avanzata è suggerita a sei mesi.
Design ottimizzato
Il dispositivo Ophir BeamPeek non viene utilizzato solo dai tecnici dell’assistenza, come spiega Viktor Valckenaers, R&D Project Engineer di 3D Systems: “Abbiamo effettuato test approfonditi con il dispositivo BeamPeek nella fase di progettazione di nuovi sistemi di produzione additiva basati sul laser. Soprattutto le misurazioni della posizione del fuoco rivelano interessanti correlazioni tra il flusso di gas, la contaminazione dei componenti e i parametri del fascio che ci aiutano a ottimizzare le nostre macchine.”
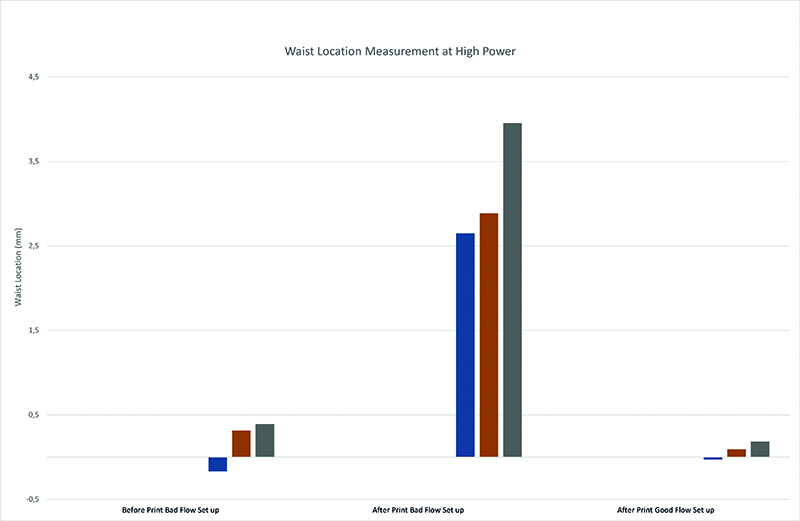
Il flusso di argon all’interno della camera di costruzione influisce notevolmente sulla qualità dei componenti prodotti in modo additivo. Per questo motivo gli ingegneri di 3D Systems si impegnano a fondo per posizionare in modo ottimale gli ugelli del gas. In primo luogo, utilizzano un software di simulazione nella fase di progettazione della macchina per identificare le possibili geometrie. Una volta avviati i test iniziali del prototipo, viene utilizzato il dispositivo di misurazione Ophir BeamPeek per misurare la posizione del fascio prima e dopo un lavoro di costruzione in vari scenari di flusso di gas. Nello sviluppo del DMP Factory 500, questo test ha rivelato l’impatto diretto del flusso di gas sulla posizione del punto di focalizzazione. La Figura 1 mostra lo spostamento della posizione del laser tra le condizioni di flusso di gas non ottimizzato e ottimizzato. Poiché qualsiasi spostamento della posizione del fuoco del laser influenza direttamente la densità di potenza del laser sul piano di costruzione, si può prevedere una diminuzione della qualità della costruzione. Viktor Valckenaers afferma che: “è risaputo che la qualità di una costruzione dipende molto dal flusso di gas nella camera. Tuttavia, è di grande aiuto quantificare oggettivamente quanto la posizione della focalizzazione del laser sia influenzata dalla contaminazione causata da un flusso di gas non ottimale”.
Una volta definiti tutti i parametri e messo a punto il prototipo, ogni macchina viene sottoposta a test intensivi per diversi mesi. Durante questo periodo, la misurazione dei raggi laser con il sistema svolge un ruolo centrale nel controllo delle caustiche e nella documentazione della stabilità del processo. Un altro vantaggio dello strumento di misura diventa evidente in questo caso, come sottolinea Victor Valckenaers: “il dispositivo di misurazione della caustica Ophir BeamPeek può essere utilizzato sia per le basse che per le alte potenze. Questo è estremamente prezioso perché possiamo utilizzarlo per la nostra serie completa di test”.
Una cooperazione di successo
Non solo durante l’intenso processo di test, ma anche nella fase di integrazione, sono emerse occasionalmente questioni che gli esperti di 3D Systems hanno chiarito con gli sviluppatori di Ophir. “Abbiamo avuto diverse discussioni positive e i team di entrambe le parti si sono impegnati a risolvere rapidamente qualsiasi problema”, afferma Wouter Polspoel. Il risultato è già un grande successo: “nel giro di pochi mesi siamo riusciti a migliorare le nostre procedure di assistenza in loco e, in secondo luogo, l’ampliamento delle capacità di misurazione della qualità del fascio ha ridotto i tempi di sviluppo delle nostre macchine. Di conseguenza, credo che la fiducia nella tecnologia di produzione additiva sia destinata ad aumentare in modo significativo”.