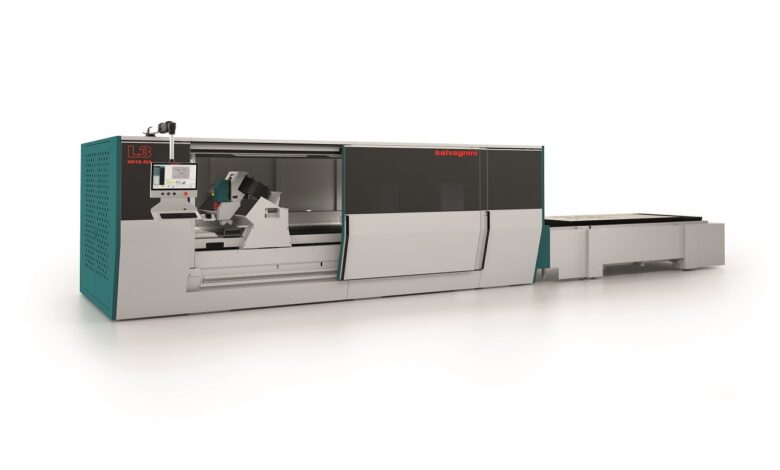
L3.G4 nasce dalla volontà di Salvagnini di proporre un’innovativa soluzione di taglio Laser con architettura a gantry in grado di garantire alta accessibilità al campo di Lavoro, elevata rigidezza e precisione nelle Lavorazioni. anche grazie alle innovazioni sulla testa di taglio e nei dispositivi di automazione.
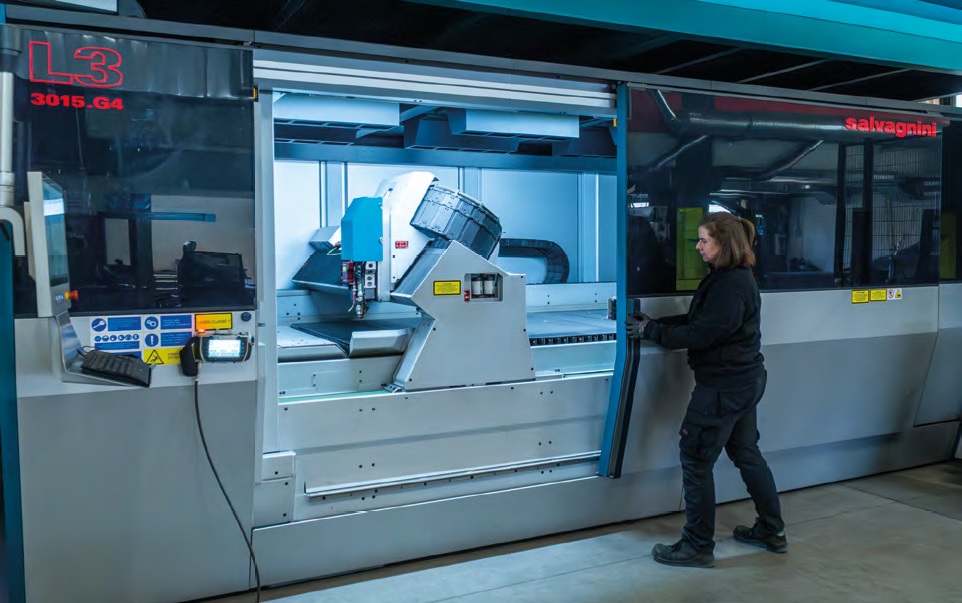
Il sistema di taglio laser Salvagnini L3.G4 non è un semplice restyling estetico di L3, ma una piattaforma di Generazione 4 nata per cambiare il paradigma architetturale dei sistemi laser scegliendo un’originale soluzione a gantry ad alta accessibilità. A differenza dei sistemi a portale convenzionali, L3.G4 sposta il motore sul fianco della struttura riducendo drasticamente la distanza dell’operatore dal piano di lavoro e liberandone quindi il campo d’azione. La macchina è caratterizzata inoltre da un ampio accesso frontale con porte a doppio scorrimento per facilitarne l’ispezione, mentre grandi finestre di osservazione, posizionate a un’altezza ergonomica, consentono all’operatore di monitorare in sicurezza ed efficienza la lavorazione laser della lamiera.
Una conferma della qualità di L3.G4 in termini di design di prodotto è arrivata con l’assegnazione del Good Design® Award 2025, uno dei più riconosciuti premi internazionali dedicati all’innovazione nel design industriale, assegnato dal The Chicago Athenaeum: Museum of Architecture and Design e dal The European Centre for Architecture Art Design and Urban Studies. L3.G4 è stata infatti premiata nella categoria Industrial grazie alla capacità di combinare ingegneria avanzata e soluzioni di design pensate per migliorare l’esperienza dell’operatore e l’efficienza di processo. Le protezioni perimetrali sono state sviluppate, nel pieno rispetto delle normative CE, da Alex Terzariol e MM Design (Milano, Italia), così come i carter e la loro ergonomia. Salvagnini ha curato l’architettura a gantry e la progettazione meccanica.
L’approccio Salvagnini a L3.G4 mette al centro usabilità del processo ed efficienza energetica: l’interfaccia è posizionata per consentire un controllo intuitivo durante il carico e la programmazione, mentre componenti tecnici chiave sono ospitati in vani facilmente accessibili. Nel loro insieme, questi elementi danno vita a un layout ad alta accessibilità che migliora ergonomia e semplicità operativa. L’architettura di L3.G4 è stata progettata per apparire visivamente compatta nonostante le dimensioni della macchina e per poter essere installata rapidamente presso il cliente. La scelta di materiali, forme, colori e grafica è coerente con il corporate design Salvagnini Diamond Bend.
L’innovazione è anche nella testa
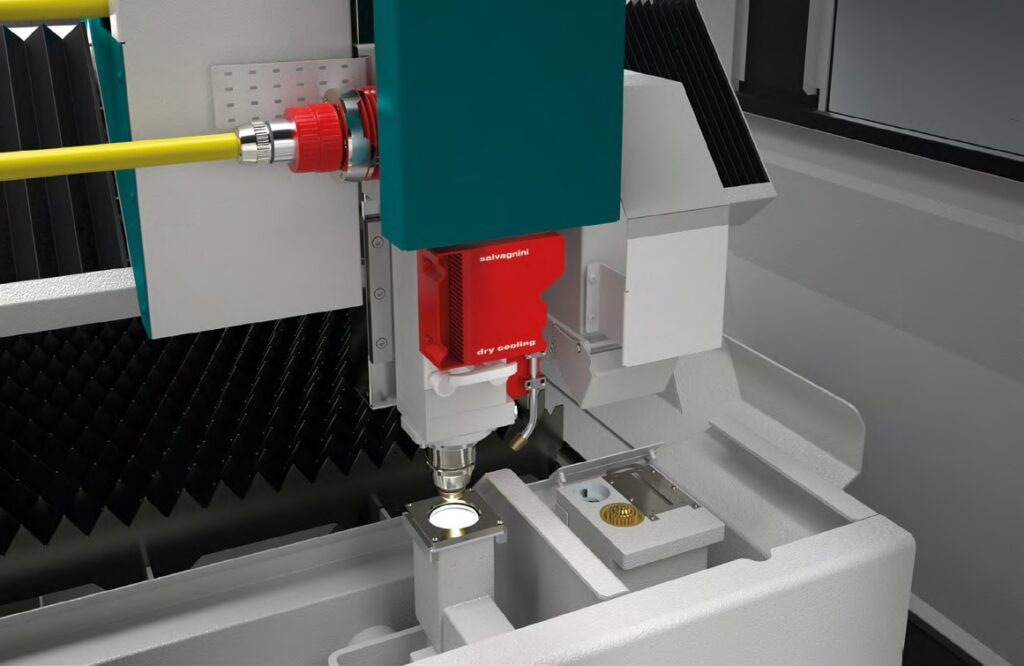
La testa di taglio è uno degli elementi più caratterizzanti di una macchina laser, e ne definisce prestazioni e consumi. Per L3.G4, Salvagnini ha optato per una testa di taglio a ottica unica, progettata internamente, che consente di tagliare tutti gli spessori e i materiali lavorabili. La testa è dotata del sistema brevettato Dry-Cooling, che consente il controllo attivo della temperatura delle ottiche. “La tecnologia Dry-Cooling – racconta Daniele Prata, Product Manager Salvagnini per le tecnologie laser – utilizza i principi delle celle di Peltier per dissipare il calore dalla testa di taglio”.
Grazie al sensore adattivo di processo APC2, vengono monitorate in tempo reale le fasi di sfondamento, per un piercing più rapido e di maggiore qualità. Vengono inoltre verificate le eventuali perdite di taglio e, in caso di anomalie, si arresta il processo per poi riprenderlo con parametri opportunamente rimodulati. APC2 consente anche la ricerca automatica della distanza focale. Da segnalare anche le applicazioni di visione artificiale, che accrescono la flessibilità del sistema e ne estendono i campi di applicazione.
AVS trasforma il taglio laser in una stazione di lavoro a valle rispetto a precedenti attività di punzonatura, garantendo massima precisione delle parti tagliate. La visione artificiale accelera il centraggio della lamiera e permette di riferirsi su lavorazioni precedenti, senza limiti di forma. SVS permette di recuperare sfrido e spezzoni di lamiera per rispondere alle urgenze o per sostituire eventuali scarti nelle lavorazioni a valle. NVS verifica il centraggio del fascio laser e, grazie agli algoritmi di machine learning, monitora lo stato dell’ugello per ridurre gli scarti.
Efficienza vuol dire sostenibilità
Tutte le sorgenti utilizzate sui laser Salvagnini hanno ormai raggiunto un’efficienza elevata. Tuttavia, per specifiche potenze, anche L3.G4 può utilizzare sorgenti ad elevata efficienza energetica vicine al 50% di rendimento. Inoltre, la tecnologia brevettata AVC consente di limitare i consumi di aria compressa delle automazioni, perché il vuoto è generato solo quando necessario, mentre l’opzione ACUT consente di tagliare con aria compressa lamiere fino a 20 mm di spessore, con produttività simile a quella del taglio in azoto ma a costi decisamente contenuti.
“Molti clienti – conferma Prata – rimangono sorpresi dall’elevata qualità che otteniamo tagliando in aria compressa con la tecnologia ACUT”. Anche SVS contribuisce alla sostenibilità economica: una telecamera acquisisce la geometria di uno spezzone di lamiera e la trasforma istantaneamente in un file DXF, permettendo un nesting rapido a bordo macchina per pezzi urgenti.
L’importanza dell’automazione
Salvagnini per le tecnologie laser.
La capacità produttiva corrisponde alla somma di lavoro e perdite. L’automazione è tanto più profittevole quanto più riduce, quando non elimina completamente, le attività ridondanti o a basso valore aggiunto che intervengono a monte e a valle dei singoli sistemi, con funzioni preparatorie, di alimentazione e di collegamento. “In contesti produttivi caratterizzati da bassi volumi e cambi di produzione rapidi – spiega Daniele Prata – connettere tra loro dispositivi automatici di carico/scarico e software intuitivi e semplici da usare, come NEXUS e STORE, è una strategia vincente per recuperare efficienza e ottenere grandi risultati. I dati LINKS, la soluzione IoT Salvagnini, indicano che l’efficienza di un sistema laser stand-alone in genere non supera il 60%. Questo parametro varia al variare della configurazione: i sistemi con automazione hanno valori di efficienza medi di gran lunga superiori, che raggiungono l’80% per le soluzioni di carico/scarico orizzontale o addirittura il 90% se prendiamo in considerazione il magazzino a torre LTWS”.
Concentrandoci su L3.G4 è importante sottolineare come il livello minimo di automazione prevista da Salvagnini sia il dispositivo CPE, cioè il cambio pallet per il carico/scarico manuale che garantisce che il materiale da lavorare passi sempre sopra il materiale lavorato, evitando che eventuali sfridi di lavorazioni precedenti si depositino sulla lamiera. Da questa opzione in poi le automazioni Salvagnini a disposizione sono molte: si passa dai dispositivi di carico e scarico automatizzato ADC, ADLU e ADLL ai magazzini a torre LTWS e LTWS Compact per arrivare ai dispositivi di sorting automatico MCU.