


L’Additive Manufacturing tramite il processo Powder Bed Fusion-Laser Beam (PBF-LB) sta aprendo nuove prospettive anche nel settore alimentare, consentendo la realizzazione di componenti metallici complessi in un singolo pezzo. Un caso significativo è la riprogettazione del cilindro mantecatore di una macchina per gelato artigianale, sviluppata dall’azienda Elfim srl in collaborazione con il Dipartimento di Meccanica, Matematica E Management (DMMM) del Politecnico di Bari (PoliBa).
Tramite il processo Powder Bed Fusion-Laser Beam (PBF-LB) è stato possibile ripensare completamente cilindro mantecatore di una macchina per gelato artigianale, sviluppata dall’azienda ELFIM srl in collaborazione con il Dipartimento di Meccanica, Matematica e Management (DMMM) del Politecnico di Bari (PoliBa). Grazie a questa riprogettazione è stata possibile ottenere miglioramenti significativi in termini di geometria, prestazioni termiche, peso e semplificazione produttiva.
Questo articolo illustra la fattibilità della fabbricazione del mantecatore mediante Additive Manufacturing PBF-LB descrivendo le esigenze iniziali, le criticità della produzione tradizionale e le soluzioni offerte dalla tecnologia PBF-LB. Il lavoro di ricerca industriale è stato sviluppato nell’ambito del progetto “ELFIM-Smart Supervisor & Controller”, finanziato dalla Regione Puglia con il bando P.O. PUGLIA FESR 2014-2020 Asse I – Obiettivi specifici 1a Azione 1.1 Sub-Azione 1.1.c Regolamento Regionale del 30 settembre 2014, n. 17 e s.m.i. – Titolo II – Capo 2 – Art. 27 AIUTI AI PROGRAMMI INTEGRATI DI AGEVOLAZIONE – PIA, CUP B89C22000000007.
Esigenze e limiti della produzione tradizionale
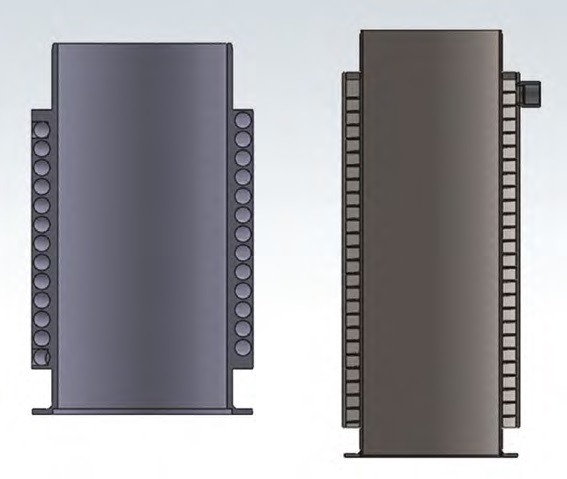
(a sinistra); il tradizionale richiede spirali esterne, saldature e assemblaggi.
La tecnologia PBF-LB consente di fabbricare direttamente oggetti metallici complessi strato su strato, fondendo selettivamente polvere metallica mediante un raggio laser. Ciò offre grande libertà progettuale, permettendo, ad esempio, di realizzare canali interni sagomati, strutture conformate e di integrare più parti in un unico corpo. Questo lavoro presenta uno studio di fattibilità relativo alla progettazione e successiva realizzazione di un componente di una macchina per uso alimentare mediante il processo PBF-LB.
In particolare, lo studio è stato focalizzato sul cilindro mantecatore di una macchina per la produzione di gelato. Il cilindro mantecatore è il cuore della macchina per gelato: le pareti del cilindro sono dotate di canali in cui scorre fluido refrigerante che congela rapidamente la miscela posizionata all’interno del cilindro. Contemporaneamente, una frusta impastatrice mescola continuamente la miscela e stacca il gelato che si forma aderendo alle pareti, impedendogli di creare cristalli di ghiaccio e mantenendo una consistenza cremosa. Nella produzione tradizionale, il mantecatore è realizzato tramite lavorazioni meccaniche convenzionali e successivi assemblaggi: il cilindro interno viene tornito e forato; una spirale in acciaio viene infilata lungo la superficie esterna del cilindro e fissata mediante saldatura TIG; il componente viene poi immerso in azoto liquido per contrarlo di circa un decimo di millimetro e consentirne l’inserimento in una camicia esterna metallica, ottenendo così un’intercapedine ermetica, a spirale di sezione rettangolare, in cui potrà circolare il fluido refrigerante. Successivamente, sul semi-assemblato così ottenuto vengono saldati vari altri elementi (flange, tappi, raccordi, supporti) per il completamento del mantecatore. Infine, viene eseguita una barenatura interna per garantire un preciso accoppiamento della camera con la frusta mescolatrice. Il risultato è un pezzo multi-componente, la cui fabbricazione richiede diverse fasi di lavorazione, con tempi e costi elevati.
Le criticità principali identificate sono dunque: la complessità produttiva (molte operazioni e montaggi), il peso elevato del componente assemblato, e l’impossibilità di ottimizzare liberamente la geometria a causa dei limiti delle lavorazioni sottrattive. La riprogettazione nasce, dunque, dall’esigenza di migliorare la produttività e le prestazioni del mantecatore, riducendo tempi e costi, senza compromettere l’idoneità alimentare del materiale e l’efficienza dello scambio termico.
Nel caso del mantecatore, l’approccio Additive Manufacturing PBF-LB ha aperto la strada a una riprogettazione integrale del cilindro, eliminando molte delle limitazioni precedenti. L’idea chiave è stata quella di incorporare nel modello CAD del cilindro il circuito di refrigerazione sotto forma di canale elicoidale interno, da costruire direttamente durante la stampa 3D. Così facendo, il nuovo componente viene realizzato in un solo pezzo, senza necessità di saldature o montaggi successivi. Inoltre, tale metodologia porta ad una riduzione del materiale impiegato, con conseguente riduzione del peso e dei tempi di fabbricazione.
Nonostante le opportunità, il processo PBF-LB pone anche vincoli progettuali specifici: occorre garantire l’auto-sostenibilità delle geometrie durante la costruzione (per evitare cedimenti degli strati di polvere non consolidati). In questo progetto, ad esempio, si è limitato il diametro dei canali elicoidali a 8 mm, per evitare la necessità di realizzare supporti all’interno. Inoltre, sono stati aggiunti supporti temporanei nella parte inferiore del cilindro. Questi accorgimenti di Design for Additive Manufacturing (DfAM) hanno assicurato una stampa di successo, evitando deformazioni o imprecisioni.
Metodologia
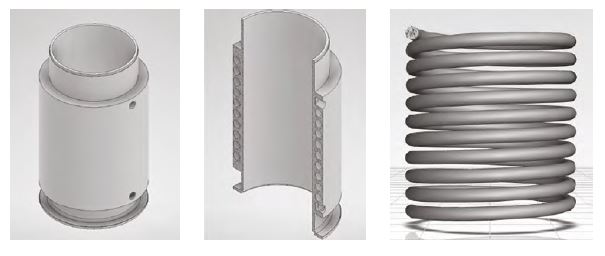
Il cilindro mantecatore, è stato, quindi, riprogettato in chiave Additive Manufacturing. La nuova geometria si distingue nettamente dal design originale (vedi Figura 2): all’esterno il cilindro appare simile, ma all’interno incorpora un canale elicoidale circonferenziale, integrato nello spessore della parete (in pratica una serpentina interna). Il canale si avvolge lungo l’altezza del cilindro con passo di circa 11 mm, consentendo al fluido refrigerante di percorrere un tragitto a spirale intorno alla camera dove si forma il gelato. In sostanza, si ottiene la stessa funzione del circuito creato mettendo insieme cilindro interno, spirale saldata e camicia esterna, ma mediante un canale elicoidale facente parte integrante di un pezzo unico. Ciò libera il progetto dai vincoli di fissaggio della spirale e permette anche curve più dolci e uniformi per il flusso refrigerante, migliorando anche lo scambio termico. La Figura 2 mostra il modello 3D del nuovo mantecatore (a sinistra) e una sezione longitudinale (al centro), che evidenzia il percorso del canale elicoidale interno, rappresentato, trasformando il vuoto in pieno, nell’immagine a destra.
Il canale elicoidale interno è stato riprogettato con una sezione circolare per consentire non solo, come da progetto iniziale, un flusso continuo del refrigerante lungo l’intera altezza del cilindro, ma per ottimizzare lo scambio termico e ridurre le perdite di carico rispetto alla sezione rettangolare iniziale. Inoltre, la fabbricazione additiva ha permesso di ottenere un pezzo monolitico, eliminando saldature e assemblaggi meccanici. Questo approccio ha ridotto la complessità produttiva presente nella configurazione tradizionale. Grazie a questa soluzione geometrica, l’intero scambiatore termico è stato progettato in un unico pezzo. Oltre al circuito interno, è stata effettuata un’ottimizzazione topologica con l’intento di alleggerire la struttura. Il “design for additive” ha eliminato flange o supporti prima necessari per assemblaggi, razionalizzando la forma complessiva. Il nuovo cilindro, privo di elementi aggiuntivi, risulta inoltre più compatto. Naturalmente si è dovuto mantenere l’interfacciamento meccanico con la frusta impastatrice esistente; quindi, attacchi e dimensioni critiche (diametro interno, sede dei cuscinetti, fori per i raccordi del refrigerante, etc.) sono state rispettate per garantire la retrocompatibilità con la macchina.
Produzione additiva mediante PBF-LB
Definito il progetto, si è passati alla realizzazione tramite macchina PBF-LB (vedi Figure 3 e 4). A tal fine, il Politecnico di Bari ha messo a disposizione il proprio impianto Concept Laser M1 LaserCUSING. Per la fabbricazione è stato utilizzato l’acciaio inossidabile AISI 316L, noto per l’elevata resistenza a corrosione e ossidazione e per la facilità di pulizia, proprietà imprescindibili nelle applicazioni alimentari. La polvere di AISI 316L selezionata per la stampa (Mimete Metal Powders) proviene da atomizzazione a gas ed ha granulometria compresa nel range 15–45 μm.
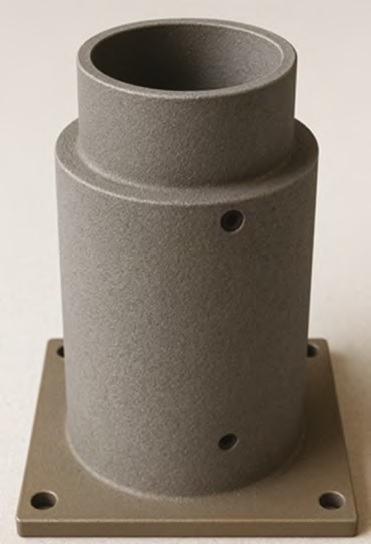
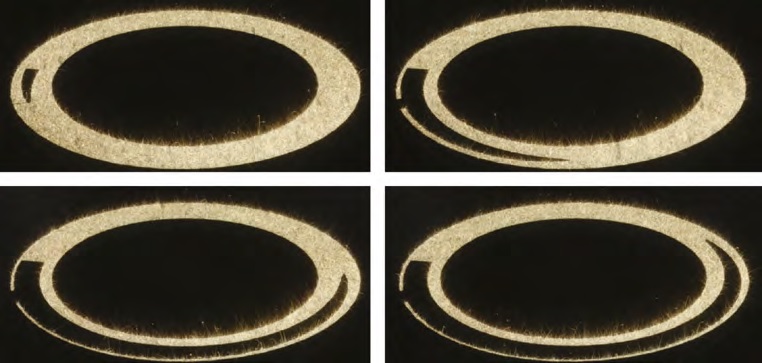
La Figura 3 mostra alcune delle immagini catturate durante il processo di stampa, in cui è evidente lo sviluppo del canale elicoidale interno alle pareti del cilindro mantecatore. Un sistema di monitoraggio in process ha permesso di verificare la corretta esecuzione della costruzione e, in particolare, la realizzazione del canale di refrigerazione integrato. Al termine della costruzione, completata con successo, il pezzo è stato estratto dalla camera e ripulito dalla polvere metallica non fusa, soprattutto all’interno del condotto elicoidale. Infine, il mantecatore è stato ottenuto esattamente come atteso (Figura 4). A differenza del metodo tradizionale che richiedeva più componenti e fasi per ottenere il pezzo finito, in tal caso si è avuta un’unica lavorazione e un unico componente monolitico, senza assemblaggi né saldature. Questo ha semplificato enormemente la produzione: basta una sola macchina e un solo ciclo per passare dal file CAD al pezzo solido. Naturalmente, a stampa conclusa sono state necessarie alcune operazioni di post-processo: il cilindro è stato separato dalla piastra di costruzione, quindi, sono stati rimossi i supporti e sono state lavorate in tornitura le superfici di base e quelle di accoppiamento critiche. Inoltre, i fori di ingresso/uscita del refrigerante sono stati filettati e l’interno del cilindro è stato alesato per garantire la finitura e le tolleranze necessarie al contatto con il gelato ed al corretto funzionamento della frusta rotante.
Benefici ottenuti: peso, tempi e costi
I vantaggi conseguiti con il nuovo mantecatore in PBF-LB sono stati notevoli. Anzitutto, vi è stata una rilevante riduzione del peso: il componente originario pesava circa 5,72 kg, mentre il nuovo cilindro ottimizzato pesa solo 2,74 kg. Si tratta di un alleggerimento del 52% circa. Questo risparmio di materiale non solo facilita la movimentazione e l’installazione del pezzo, ma incide positivamente sul funzionamento termico (minore massa metallica da raffreddare ad ogni ciclo) e sulle sollecitazioni meccaniche. Anche i tempi di produzione si sono accorciati: eliminando molte fasi intermedie (lavorazioni separate, attesa tra processi, montaggi manuali), il lead time per ottenere il pezzo finito si riduce.
Sebbene la stampa 3D metallica richieda diverse ore, essa condensa in un unico step ciò che prima era distribuito su più reparti e giorni di lavoro. Per piccole serie o prototipi, questo significa consegne più rapide. Sul fronte dei costi, la convenienza dipende dal contesto: l’PBF-LB comporta un costo per unità relativamente alto (macchina e polvere hanno costi elevati), ma nel caso specifico può risultare competitivo considerando la forte diminuzione di manodopera e di passaggi produttivi. Non dover saldare e assemblare componenti abbassa il rischio di difetti e scarti, migliorando la qualità complessiva e la ripetibilità. Inoltre, l’ottimizzazione del progetto ha comportato un minor spreco di materiale (polvere non fusa recuperabile) rispetto alle lavorazioni sottrattive classiche, che producono quantità notevoli di materiali di risulta sottoforma di trucioli.
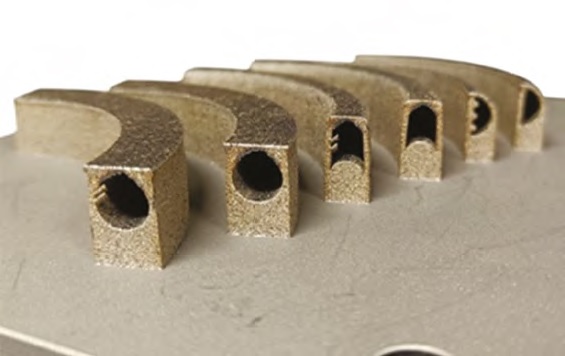
È stato anche condotto uno studio numerico di ottimizzazione, con software di simulazione CFD (Computational Fluid Dynamics), al fine di individuare geometrie ottimali delle sezioni del canale elicoidale, al fine di incrementare lo scambio termico tra il fluido refrigerante ed il gelato. L’ottimizzazione dello scambio termico permetterebbe la riduzione dei tempi di attesa tra il riempimento del mantecatore con il prodotto liquido e lo spillamento del primo gelato e l’incremento del numero di spillamenti consecutivi, nonché il miglioramento dell’efficienza energetica dell’intera macchina. Nella Figura 5 sono mostrate alcune di queste geometrie, di cui è stata anche dimostrata la fattibilità realizzando un settore angolare di una spira per ciascuna di esse: tali geometrie complesse, che possono includere anche appendici per la generazione di turbolenze atte a incrementare lo scambio termico, sono realizzabili solo grazie al processo additivo utilizzato. In sintesi, l’applicazione della PBF-LB per la fabbricazione del nuovo mantecatore ha garantito un risparmio di materiale, tempo e peso significativi. Da notare anche un potenziale miglioramento prestazionale: il nuovo cilindro monolitico, dovrebbe favorire uno scambio termico più efficiente e uniforme con il gelato.
Considerazioni finali
La tecnica PBF-LB si è rivelata una tecnologia abilitante per innovare un componente tradizionale come il cilindro mantecatore. Il caso studio ha dimostrato che, attraverso una riprogettazione intelligente pensata per l’Additive Manufacturing, è possibile ridurre il peso ed i tempi di produzione di parti destinate all’industria alimentare, senza sacrificare la qualità né la conformità alle normative specifiche di settore. L’adozione dell’Additive Manufacturing ha eliminato le criticità di assemblaggio e ha introdotto nuove possibilità di design, impensabili con i metodi convenzionali.
L’innovativo mantecatore è stato sviluppato nell’ambito di un progetto R&S dal titolo “ELFIM- Smart Supervisor & Controller”, codice pratica C5981D0, CUP B89C22000000007, finanziato dalla Regione Puglia con il bando PIA “Aiuti ai programmi integrati promossi da PICCOLE IMPRESE”.
Il progetto vede la collaborazione tra l’azienda ELFIM srl, il Dipartimento di Meccanica, Matematica e Management del Politecnico di Bari e RINA Consulting S.p.A. Il progetto è finalizzato ad introdurre un’innovazione di prodotto e processo relativa alla produzione di componenti e di macchine, perseguendo i seguenti obiettivi: ottimizzazione sostenibile delle risorse, definizione di modelli che garantiscano una configurazione dinamica del layout dell’impianto, di definizione del processo produttivo basato su metodologie e tecniche di additive manufacturing. Con il supporto di POLIBA, ELFIM ha messo a punto un nuovo prodotto (un nuovo mantecatore), mediante la tecnica additiva PBF-LB. Mentre, con il supporto di RINA Consulting, ha ottimizzato il suo processo produttivo. Il sistema proposto consente di supervisionare e ottimizzare l’intero ciclo di produzione, con l’obiettivo di migliorare l’efficienza dell’impianto produttivo. Inoltre, tecniche di simulazione avanzata garantiscono una configurazione dinamica del layout produttivo, in grado di rendere la produzione stessa più flessibile ed efficiente.
di Vito Errico, Andrea Angelastro, Michele D’Alonzo e Sabina Luisa Campanelli


