- MICROINGRANAGGI | Via del Commercio 29 – 20090 Buccinasco (MI)
Nel settore della dentatura di precisione capita spesso di utilizzare in modo intercambiabile i termini misurazione e certificazione. In realtà, si tratta di due attività profondamente diverse per finalità, strumenti e valore documentale, pur concorrendo entrambe alla qualità del prodotto finito.
La misurazione rappresenta innanzitutto uno strumento di controllo del processo. Durante la produzione, la verifica dimensionale degli ingranaggi consente di monitorare l’andamento della lavorazione e intervenire tempestivamente in presenza di scostamenti. In questa fase l’obiettivo è prevenire la deriva del processo e garantire la ripetibilità, più che attestare formalmente una conformità normativa.
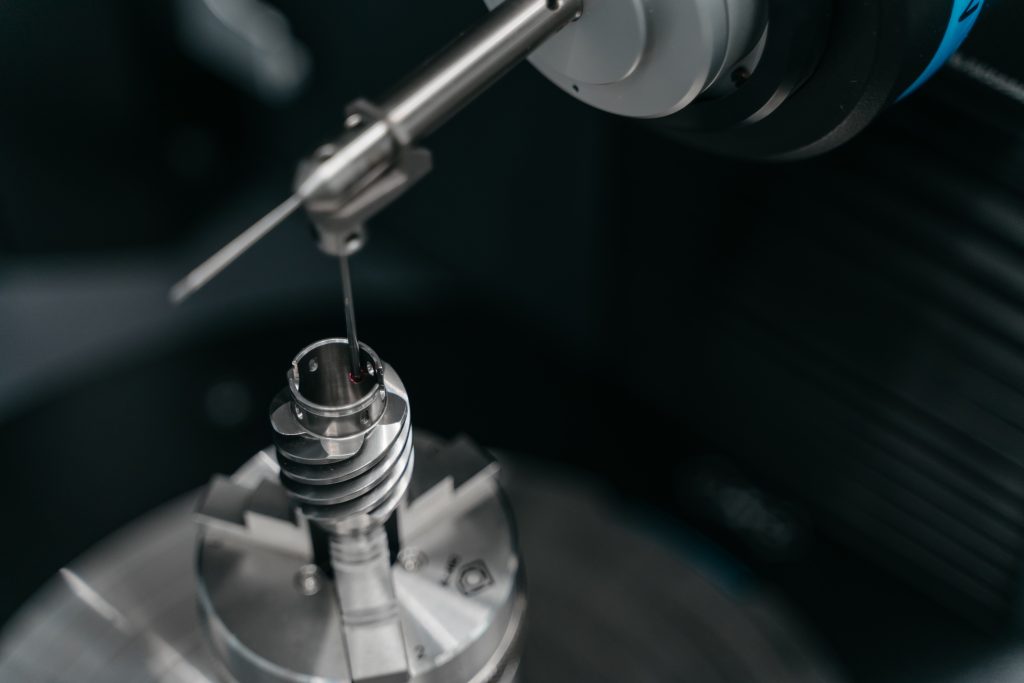
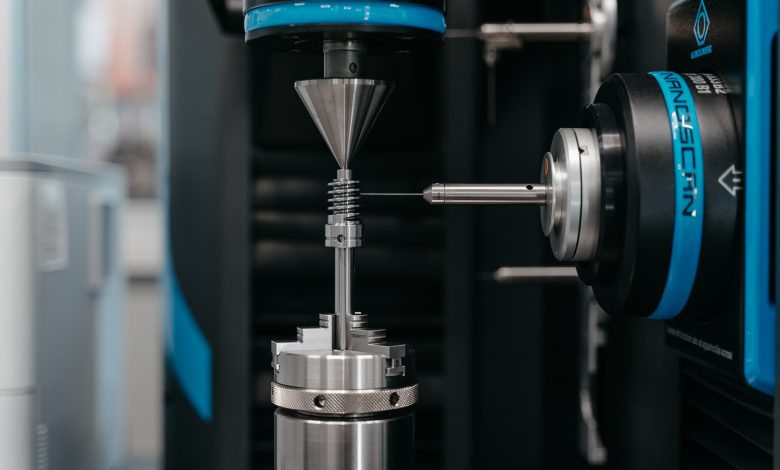
Gli strumenti impiegati possono essere diversi: tastatori a punti, macchine di misura a coordinate (CMM), sistemi ottici o laser scanner. Le tecnologie non a contatto, in particolare, offrono rapidità di acquisizione, elevata densità di dati e la possibilità di effettuare controlli direttamente in linea di produzione, risultando particolarmente efficaci per il monitoraggio continuo.
Quando si parla di certificazione della qualità secondo norma, il quadro cambia. Normative come la ISO 1328 definiscono parametri specifici da verificare – profilo evolvente, linea d’elica, errore di divisione singolo e cumulativo, runout – e richiedono misure a contatto in scansione continua, eseguite con strumenti tracciabili secondo i principi della metrologia riconosciuta a livello internazionale. La certificazione non è quindi solo un controllo tecnico, ma un atto formale che attesta la conformità del componente a requisiti normativi definiti.
La distinzione non deriva da una presunta inferiorità delle tecnologie ottiche o laser, ma dal fatto che, allo stato attuale, tali sistemi non sono ancora pienamente recepiti come metodi certificativi equivalenti dalle normative internazionali. È plausibile che in futuro si assista a una convergenza verso sistemi ibridi e a un’evoluzione normativa che includa in modo più strutturato le tecnologie non a contatto.
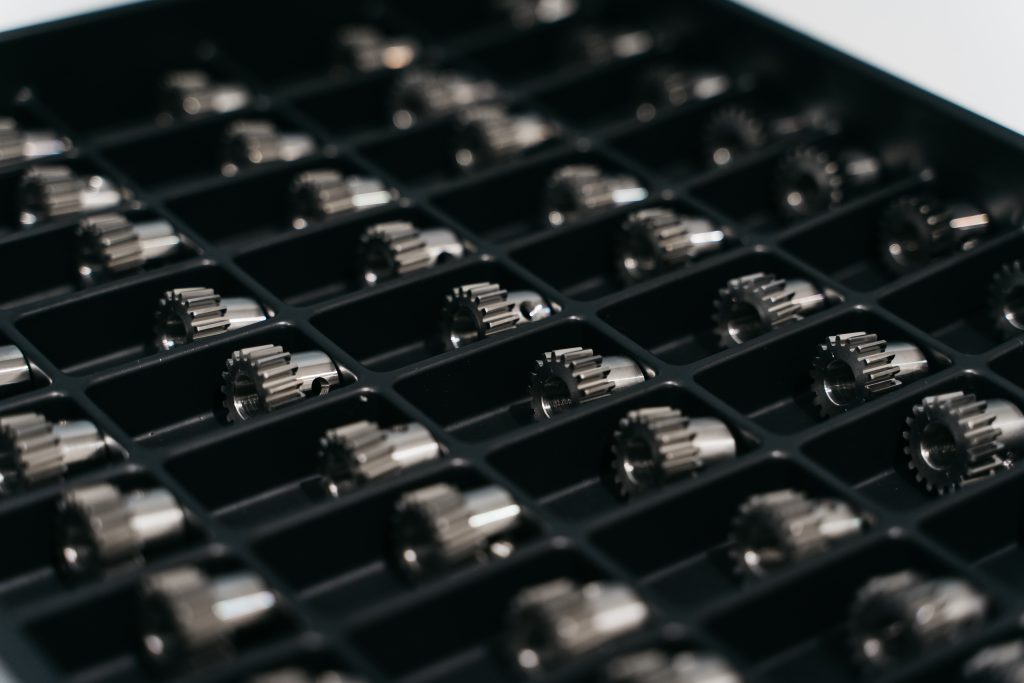
Un ulteriore tema riguarda la percentuale di campionamento all’interno di un lotto produttivo. Anche in questo ambito esistono riferimenti, come la ISO 2859 per il campionamento statistico, ma la scelta del piano di controllo resta legata alla strategia aziendale e al livello di rischio accettabile.
In sintesi, misurazione e certificazione sono due strumenti complementari: la prima supporta il controllo e la stabilità del processo, la seconda fornisce la validazione formale del risultato. Solo l’integrazione consapevole di entrambe consente di garantire, in modo strutturato, la qualità degli ingranaggi di precisione.