

Marcare acciai temprati oltre 60 HRC e rivestimenti PVD senza rinvenimento locale né microcricche: le strategie a bassa fluenza e passate multiple.
di Mario Palmieri – Applications Manager, LASIT
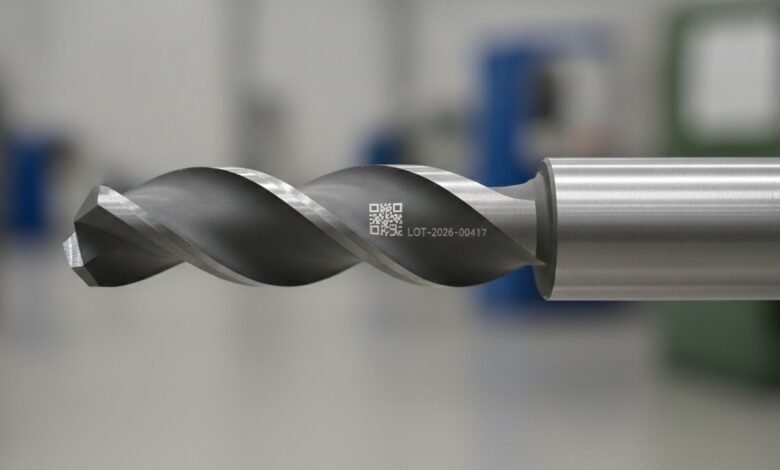
Chi produce utensili da taglio, frese, punte, maschi e stampi conosce bene l’ultima operazione del ciclo: la marcatura di codici, loghi, lotti e seriali per la tracciabilità. Su questi componenti però la marcatura arriva quando il pezzo è già stato temprato – spesso oltre 60 HRC, con acciai rapidi che raggiungono 62-66 HRC – e in molti casi è anche rivestito con uno strato PVD di nitruro di titanio (TiN) o rivestimenti analoghi. Sono le condizioni in cui l’energia concentrata di un fascio laser incontra il materiale più delicato che possa trovare.
Il problema è che una marcatura può superare il controllo di leggibilità e, allo stesso tempo, aver introdotto un difetto invisibile sotto la superficie. Un apporto termico mal governato su un acciaio martensitico provoca rinvenimento locale, tensioni residue e, nei casi peggiori, microcricche che partono proprio dal bordo dei caratteri. Su un utensile che lavora a fatica, con carichi ciclici e taglienti sollecitati, quel punto diventa un innesco.
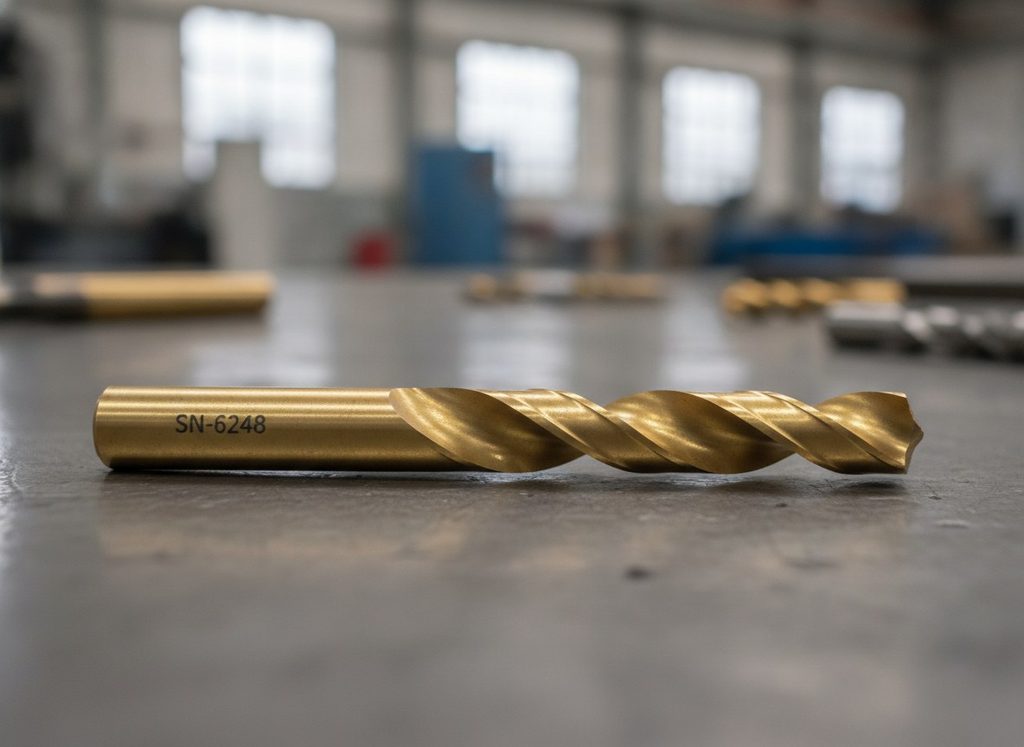
Per questo, sugli acciai temprati e rivestiti il criterio di qualità non può fermarsi alla leggibilità del codice: deve comprendere l’integrità metallurgica della zona marcata. E l’integrità si governa con due leve concrete – i parametri di processo e la posizione della marcatura sul pezzo.
Perché il temprato è fragile all’energia concentrata
La tempra conferisce durezza trasformando la struttura dell’acciaio in martensite, una fase dura ma metastabile. È proprio questa metastabilità a renderla sensibile al calore: basta riscaldare localmente il materiale oltre la sua temperatura di rinvenimento perché la martensite si trasformi, con una perdita di durezza circoscritta ma reale nella zona termicamente alterata.
Quando l’energia del fascio è concentrata in tempi e aree ridotte, il gradiente termico tra il punto colpito e il materiale circostante è ripido. Il raffreddamento rapido che segue lascia tensioni residue di trazione, le più pericolose, perché sommandosi ai carichi di esercizio abbassano la soglia di innesco delle cricche. Sugli acciai molto duri, poco tenaci per natura, il margine è sottile: la stessa proprietà che rende l’utensile resistente all’usura lo rende poco tollerante alle sollecitazioni localizzate.
Questa è la ragione per cui la marcatura sull’acciaio temprato richiede una logica diversa da quella usata su un acciaio dolce o su un inox ricotto: non si tratta di “scrivere di più”, ma di consegnare al materiale meno energia possibile per ottenere il contrasto necessario.
Il rivestimento PVD/TiN: pochi micron che cambiano tutto
I rivestimenti PVD come il nitruro di titanio hanno spessori nell’ordine di pochi micron e una durezza superiore a quella del substrato. Sono progettati per ridurre attrito e usura del tagliente, non per resistere a uno shock termico puntuale. Un impulso troppo energetico può bruciare il rivestimento, alterarne il colore ai bordi della marcatura o, peggio, innescarne la delaminazione locale – il distacco dello strato dal substrato.
Sul rivestito esistono due strade legittime. Si può ottenere il contrasto agendo con energia bassissima direttamente sullo strato, modificandone la resa ottica senza asportarlo; oppure si può rimuovere in modo controllato il rivestimento in corrispondenza dei caratteri, sfruttando il contrasto tra strato e substrato. In entrambi i casi la parola chiave è controllo: la finestra di processo su pochi micron è stretta, e va trovata sul rivestimento reale, non su un campione nominale.
Bassa fluenza e passate multiple: distribuire l’energia
La strategia che protegge l’integrità metallurgica è controintuitiva rispetto all’istinto di “spingere” la potenza: si lavora a bassa fluenza, cioè con poca energia per unità di superficie a ogni impulso, e si costruisce la marcatura con più passate leggere invece che con una singola passata intensa. L’energia complessiva necessaria al contrasto viene così diluita nel tempo, dando al calore la possibilità di dissiparsi tra una passata e l’altra e riducendo il picco termico che innesca il rinvenimento.
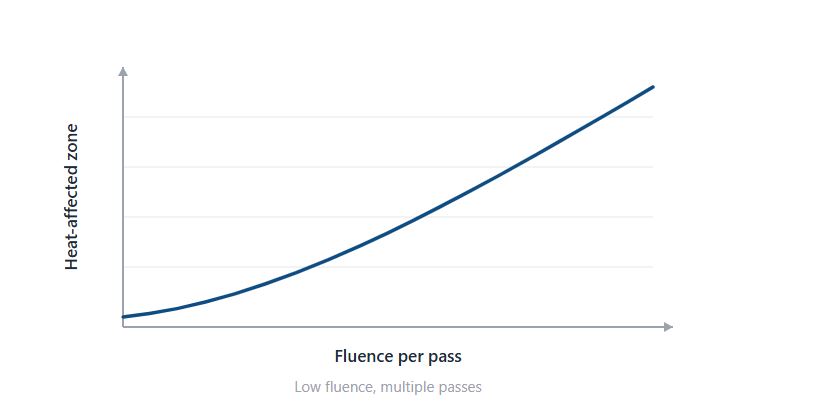
Questo approccio si appoggia alla natura della sorgente. Le sorgenti MOPA, con durata d’impulso regolabile, permettono di scegliere impulsi brevi che scaldano meno il materiale; la fibra a 1064 nm resta il riferimento per i metalli, mentre le sorgenti a impulsi ultracorti in picosecondo portano l’apporto termico a un livello trascurabile, ideale dove la zona termicamente alterata deve essere ridotta al minimo. La relazione tra potenza, durata d’impulso ed effetto sul materiale è il cuore del problema: vale la pena approfondirla nel dettaglio della potenza del laser e della durata dell’impulso.
Annealing o ablazione: due modi di fare contrasto, due bilanci termici
Su acciaio la marcatura scura per annealing nasce da un’ossidazione superficiale controllata: non asporta materiale, ma per definizione introduce calore, ed è quindi la modalità che richiede più attenzione sul temprato. L’ablazione a bassa fluenza, al contrario, agisce su uno spessore minimo di superficie con impulsi brevi, limitando l’apporto termico di massa ma generando una leggera topografia.
| Aspetto | Annealing (ossidazione) | Ablazione a bassa fluenza |
| Asportazione di materiale | Assente | Strato superficiale minimo |
| Apporto termico locale | Più elevato | Contenuto con impulsi brevi |
| Effetto sul rivestimento PVD/TiN | Rischio alterazione cromatica | Rischio delaminazione se l’energia è alta |
| Contrasto ottenuto | Tonalità scura da ossidazione | Topografia superficiale |
Non esiste una scelta giusta in assoluto: dipende dalla durezza, dalla presenza e dal tipo di rivestimento, dalla necessità di un codice a basso rilievo o di una superficie intatta al tatto. La regola pratica è verificare l’effetto reale con una sezione metallografica e una misura di microdurezza nella zona marcata, non affidarsi all’aspetto visivo del codice.
Dove si può marcare e dove no: leggere la geometria dell’utensile
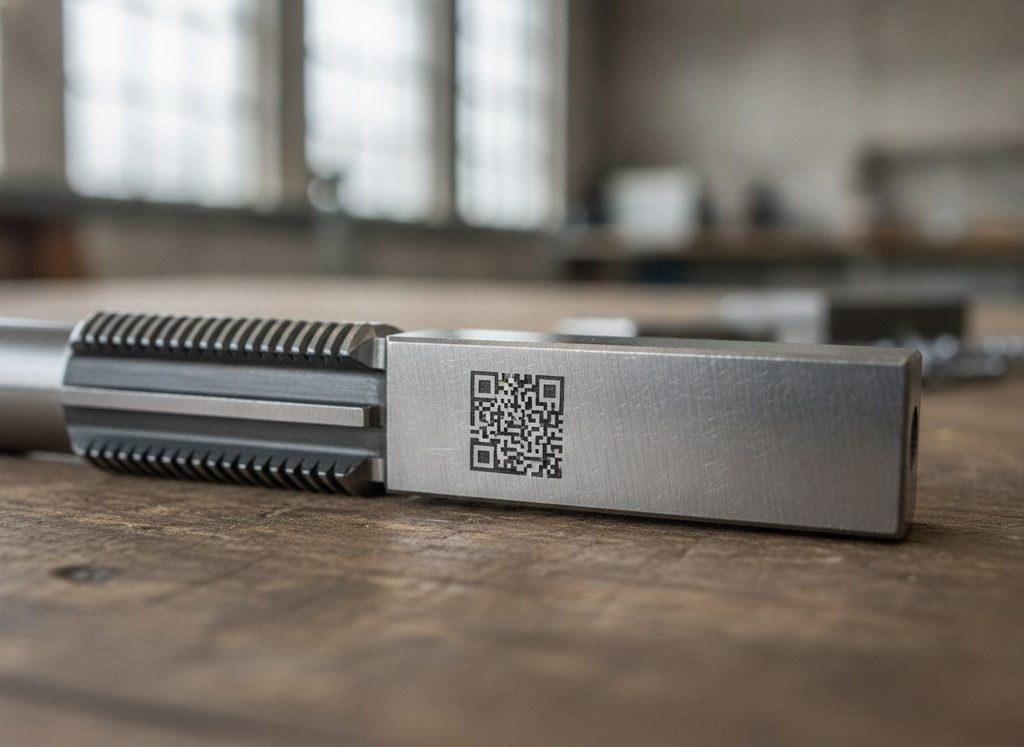
La posizione della marcatura è una leva di integrità tanto quanto i parametri. Su un utensile esistono zone dove una lieve alterazione superficiale è irrilevante e zone dove è inaccettabile. Il gambo, le facce piane non funzionali e le porzioni non sollecitate del corpo sono le aree naturali per codici e seriali. I taglienti, i raggi di raccordo, le gole di scarico e ogni superficie soggetta a carico o a concentrazione di sforzi vanno invece evitati: è lì che una microcricca o una tensione residua trovano l’innesco peggiore.
Questo vale anche per la marcatura di frese e utensili da taglio, dove la tentazione di collocare il codice nell’area più comoda per il caricamento va bilanciata con la mappa delle sollecitazioni del pezzo. È una decisione che raramente spetta solo a chi imposta la macchina: coinvolge la geometria funzionale dell’utensile.
Come si valida la marcatura su un temprato
Su questi materiali la validazione non è un passaggio formale. Prima di mettere in produzione un ciclo, ha senso marcare campioni reali – stesso acciaio, stessa durezza, stesso rivestimento – e portarli in laboratorio per una verifica che vada oltre la lettura del codice: sezione metallografica per osservare la zona termicamente alterata, misura di microdurezza per quantificare l’eventuale rinvenimento, e controllo della leggibilità e del grading del codice in linea. È l’unico modo per sapere se la finestra di processo scelta protegge davvero l’integrità del pezzo.
Quando ha senso, e quando concordare la posizione con l’ufficio tecnico
La marcatura laser a bassa fluenza è la scelta più razionale quando occorre tracciare utensili temprati e rivestiti in modo permanente, senza gli inneschi meccanici della punzonatura o della micropercussione e senza consumabili. Su acciai molto duri e su rivestimenti PVD è spesso l’unica via per ottenere un codice permanente senza compromettere la funzione del pezzo.
Non è invece una decisione da prendere isolando la sola marcatura. Quando il componente lavora a fatica, quando i margini di sicurezza sono stretti o quando la superficie disponibile costringe ad avvicinarsi a un tagliente o a un raggio critico, la posizione e la modalità vanno concordate con l’ufficio tecnico e con chi conosce la mappa delle sollecitazioni. In quei casi la domanda non è più “il codice è leggibile?”, ma “dove e come possiamo marcare senza togliere vita all’utensile?”. È lo stesso ragionamento che guida la scelta del marcatore per un’officina meccanica: la tecnologia serve il processo, non il contrario.