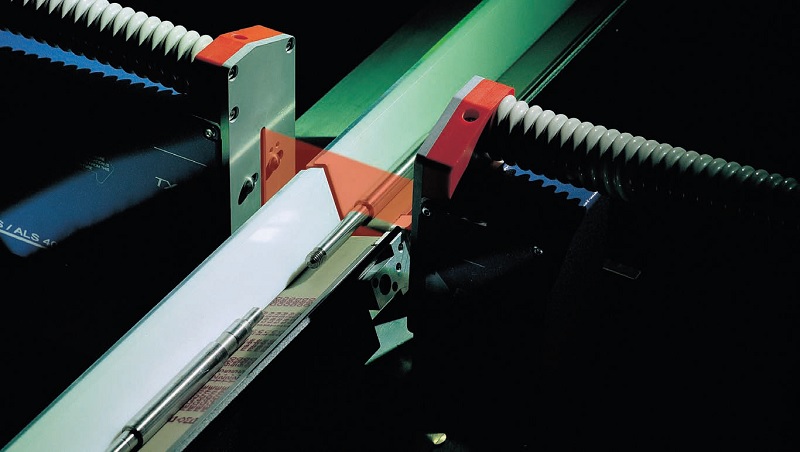
Il sistema laser Grindline.X di Marposs AEROEL consente di misurare immediatamente qualsiasi diametro passante, senza fermare il pezzo né azzerare lo strumento sul master e senza alcuna “preimpostazione”, permettendo un controllo della rettifica senza fermi. Il sistema si adatta ai pezzi e ai diametri semplicemente richiamando il programma richiesto salvato nella libreria dei prodotti.
Oggi, nei processi di rettifica e misurazione senza centri, sono richieste maggiore efficienza e precisione, nonché la regolazione automatica del processo e lo scarto dei pezzi non conformi. In questi processi si utilizzano sistemi di misura ottici Laser o CCD senza contatto, che consentono di misurare i pezzi in movimento con grande flessibilità. In altri casi, generalmente nella rettifica passante, si utilizzano sistemi di misura pneumatici. I sistemi Marposs utilizzano la tecnologia di misura laser, sviluppata dagli anni ‘80 da AEROEL. Acquisita da Marposs nel 2017, ha continuamente migliorato la sua tecnologia e ampliato la sua gamma di applicazioni.
Lo strumento di misura – il sensore – è il cuore del sistema, il cui buon funzionamento è garantito sia da uno specifico software applicativo che tiene conto delle forme dei pezzi e della loro velocità, sia dai dispositivi forniti dal cliente che lo completano, come i sistemi di trasporto e pulizia o i dispositivi di scarto e selezione. Questa tecnologia, utile in tutti i casi in cui è necessario misurare con rapidità e precisione il diametro di un prodotto o di un pezzo, diventa indispensabile quando il pezzo non può essere toccato e fermato, come nel caso di: fili metallici trafilati, cavi e conduttori elettrici, tubi di plastica estrusi, prodotti laminati a caldo, tubi di vetro e parti di prodotto rettificate senza centri. È particolarmente efficace e competitivo anche nelle misure più semplici al banco e fuori linea.
In particolare, Grindline.X di Marposs è un sistema laser per il controllo in linea del diametro esterno di particolari meccanici lavorati da rettifiche senza centri con procedimento “in infilata”, come spinotti, aste ammortizzatori, aste cremagliera o qualsiasi altro pezzo rettificato dove sia richiesto il controllo di un solo diametro. Le sue funzioni principali sono diverse: misura in passata e visualizzazione del diametro rettificato; verifica della tolleranza e generazione degli allarmi per lo scarto dei pezzi non conformi; regolazione in tempo reale della rettifica; elaborazione e stampa di rapporti statistici; interfacciamento con computer remoto; tecnologia NO-VAR, nessuna deriva di misura dovuta a cambiamenti della temperatura ambienti. Il sistema può misurare prodotti in movimento, caldi, deformabili o vibranti.
L’autocalibrazione permanente compensa automaticamente e completamente l’effetto che le variazioni di temperatura ambientale possono avere sia sullo strumento di misura che sul pezzo da misurare. Il processo di misura, che aggiunge meno di 1 millisecondo al tempo di ciclo, è estremamente accurato e preciso. In frazioni di secondo, è possibile raggiungere una ripetibilità di misura di decimi di micron e persino di centesimi di micron su fili sottili. La precisione del sistema è limitata solo dall’incertezza dei master utilizzati per le impostazioni di fabbrica, normalmente ±0,25 micron.
Zero difetti e certificazione di qualità
Il sistema Grindline.X è basato su di un calibro laser della serie Xactum di Marposs che, installato all’uscita della rettifica, misura i pezzi dopo il processo di lavorazione. I particolari rettificati, dopo essere stati puliti dall’emulsione, vengono fatti passare attraverso il fascio laser del calibro, in modo da effettuare centinaia di misurazioni distribuite lungo l’asse del pezzo. I segnali del calibro vengono elaborati dal software che filtra e processa solo quelle misure effettuate in corrispondenza delle zone rettificate, in modo da evitare che eventuali irregolarità di forma possano compromettere la precisione di misura: così smussi, filettature, zone sottodiametro e perfino cave o fori passanti non vengono considerati e non possono in alcun modo ingannare il sistema.
Il valore rilevato viene confrontato con il nominale programmato dall’operatore: quando il diametro tende a uscire dai limiti di controllo impostati, il sistema corregge automaticamente la rettifica, recuperando l’usura della mola in modo da mantenere il prodotto sempre in tolleranza. Nel caso in cui il controllo della rettifica non sia realizzabile, è comunque sempre possibile verificare che il diametro misurato rientri nei limiti di tolleranza programmati e attivare eventuali segnali di allarme per comandare un dispositivo di scarto e/o selezione. I risultati delle misurazioni sono memorizzati ed elaborati in tempo reale: collegando una stampante al pannello CE-200 si possono stampare efficaci rapporti statistici relativi al lotto di pezzi selezionato dall’operatore. Attraverso una linea Ethernet o RS232 è, inoltre, possibile collegarsi a un computer esterno, per trasmettere i dati rilevati o per modificare la programmazione del sistema.
Sono diversi le opzioni e gli accessori che completano il sistema: software aggiuntivi per regolazione della rettifica e analisi statistica; finestre ad aria compressa per il calibro con gruppo filtri e valvola di regolazione; dispositivi di soffi aggio ad aria compressa per la pulizia dei pezzi; tappeti motorizzati per il trasporto di particolari rettificati; cavi di prolunga; rapporto di calibrazione.
Grindline.X consente una produzione a zero difetti, grazie al controllo al 100% e allo scarto in linea del prodotto non conforme; infatti, grazie alla misura in linea il controllo della rettifica interviene prima di oltrepassare le soglie di tolleranza, permettendo riduzione degli scarti e risparmio di materiale. Inoltre, la verifica in linea rende inutili ulteriori controlli a campione, e i rapporti stampati certificano automaticamente la qualità del prodotto e l’efficacia del processo.
Adattarsi alle diverse esigenze operative
Il software Grindline.X è installato all’interno del calibro laser Xactum e, grazie alla sua struttura modulare, costituita da un pacchetto base e alcuni moduli aggiuntivi (Regolazione e Statistica), permette di adattare le funzioni del sistema a diverse esigenze operative. Particolare attenzione è stata posta alla semplicità d’uso e alla facilità di programmazione, anche da parte di personale non esperto. Attraverso il pannello di interfaccia CE-200, l’operatore utilizza tasti funzione e menù ramificati per scegliere specifiche funzioni tra diverse alternative predisposte o per digitare i valori numerici richiesti dal programma.
L’opzione NO-VAR consente di compensare automaticamente l’espansione del pezzo in caso di variazione della temperatura ambiente. Richiede una condizione di equilibrio termico tra calibro e pezzo da misurare, e una variazione massima della temperatura ambiente di 3 °C/ora.